
Цветное литьё на заказ
Литейно-механический завод Алюмлит выполняет цветное литьё на заказ: алюминиевые отливки массой до 490 кг и бронзовые до 200 кг. В работе три литейных технологии — литьё в формы из холодно-твердеющих смесей (ХТС), литьё в кокиль и литьё под давлением. Выбор между ними определяют масса детали, тираж и требования к поверхности, а не наличие свободного участка: плавка, литьё, термообработка, механическая обработка и контроль находятся на одной площадке в Наро-Фоминске. Работаем от одной отливки — опытный образец в ХТС можно получить без изготовления металлической формы.

С чем к нам приходят
Типовой запрос выглядит так: есть чертёж или образец детали, нужно понять, можно ли получить её литьём, из какого сплава, за какой срок и по какой цене. Иногда деталь раньше покупали в готовом виде и теперь нужно локализовать выпуск, иногда конструкция только проектируется и литейную технологию нужно заложить в чертёж заранее.
В обоих случаях первый шаг одинаковый: инженер-технолог оценивает технологичность детали. Смотрим толщины стенок и рёбер, наличие внутренних каналов и поднутрений, расположение обрабатываемых поверхностей, требования к плотности металла и герметичности. По результату предлагаем технологию литья, сплав и, при необходимости, правки геометрии, которые упрощают литьё и не меняют работу детали. Минимальная толщина стенки в ХТС — от 4 мм, рёбра — от 3 мм при высоте до 40 мм.
Три технологии и как между ними выбрать
| Параметр | Литьё в ХТС | Литьё в кокиль | Литьё под давлением |
| Масса отливки | до 490 кг (алюминий), до 200 кг (бронза) | от 0,1 до 20 кг | до 1,2 кг |
| Серийность | от 1 штуки | от 100 штук, опытные — от 1 штуки | от 1000 штук |
| Оснастка | модельный комплект, от 2 недель | металлический кокиль, от 4 недель | стальная пресс-форма, от 3 месяцев |
| Срок серии после оснастки | 3–5 рабочих дней | 2–5 рабочих дней | 1–3 рабочих дня |
| Точность | ЛТ3–ЛТ4, класс 7–9 по ГОСТ 26645 | Т4–Т5 по ГОСТ 26645 | до 12 квалитета |
| Поверхность | Ra 6,3–12,5 | гладкая, лучше чем в ХТС | Ra 1,6–6,3 |
| Сложные внутренние полости | стержни любой сложности по ГОСТ 3212 | песчаные стержни в металлической форме | ограниченно, по конструкции пресс-формы |
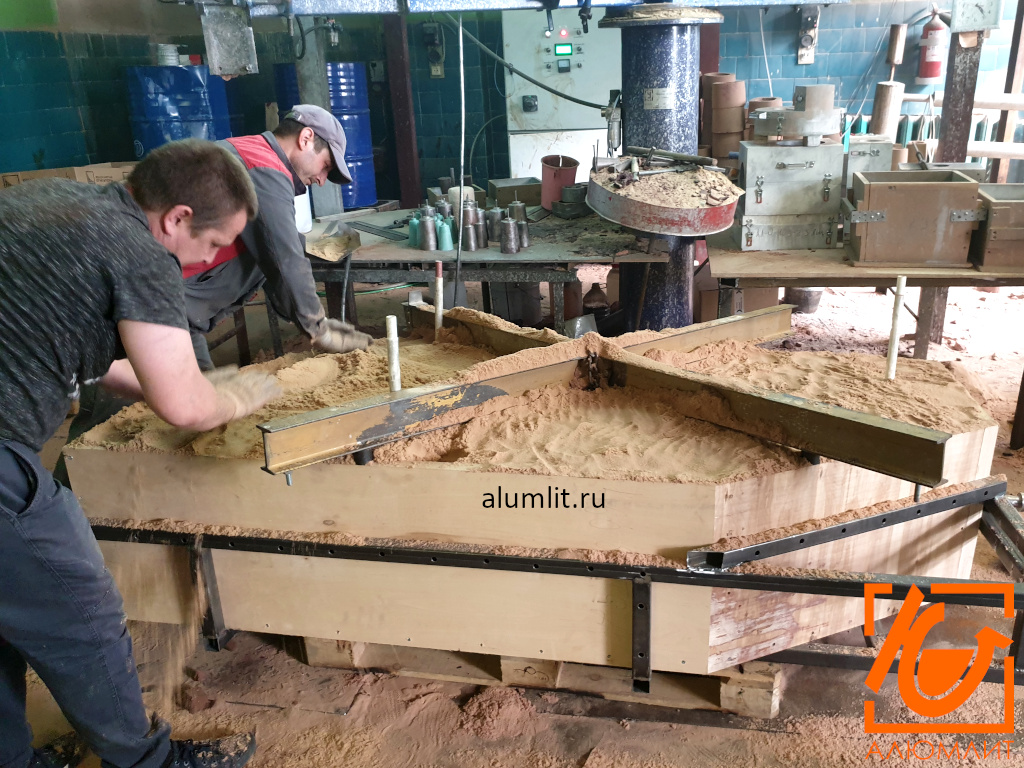
Логика выбора простая. Крупная, тяжёлая или единичная деталь — ХТС: это единственная технология для отливок свыше 20 кг и для деталей с развитой системой каналов. Средняя серия небольших деталей, где нужны повторяемость и плотный металл — кокиль: участок работает круглосуточно и даёт до 80 тонн годного литья в месяц, порядка 6000 отливок одного наименования. Массовая мелкая деталь с тонкими стенками и чистой поверхностью — литьё под давлением: до 12 000 отливок одного наименования в месяц при объёме участка до 3 тонн.


Сплавы
Основной алюминиевый сплав завода — АК7пч (АЛ9-1) из первичной чушки; он полностью заменил АК7ч на большинстве заказов. По чертежу работаем и с другими марками по ГОСТ 1583-93.
| Группа | Марки | Особенности |
| Основные силумины | АК7пч, АК7ч, АК9ч | универсальные корпусные отливки, хорошая герметичность, термообработка Т4–Т6 |
| Силумины повышенной жидкотекучести | АК12, АК9 | тонкостенные детали, минимальная склонность к трещинам |
| Высокопрочный сплав | ВАЛ10 | до 421 МПа после полного старения, для нагруженных деталей |
| Литейные бронзы | БрО5Ц5С5, БрО8Ц4, БрА9Ж3Л, БрА9Ж4Н4Мц1 и другие | арматура, узлы трения, морская вода, масса до 200 кг |
Химический состав каждой плавки подтверждается спектральным анализом в заводской лаборатории, механические свойства — испытанием образцов-свидетелей, залитых вместе с партией.

Оснастка: что нужно и сколько ждать
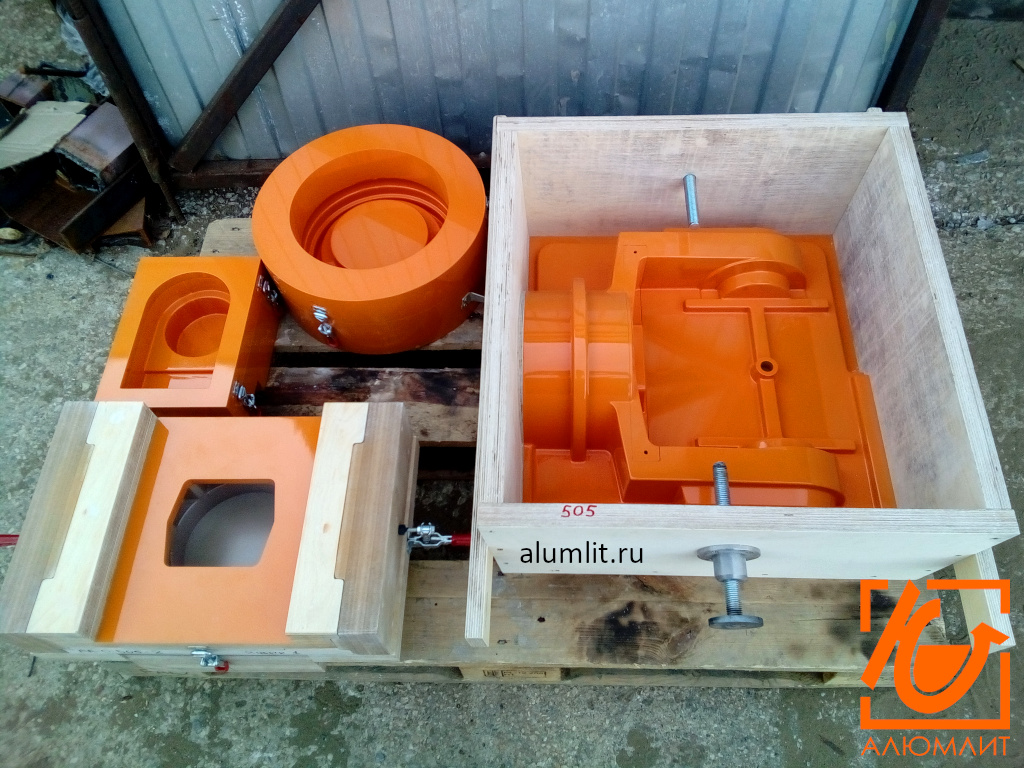
Оснастку проектируем и изготавливаем сами. Модельный комплект для ХТС проектируется в 3Д, литниково-питающая система проверяется расчётом, изготовление идёт на станках с ЧПУ, отдельные элементы печатаются на 3D-принтере. Один модельный комплект выдерживает до 500 отливок. Кокиль изготавливается из чугуна или стали и служит на серии годами, пресс-форма для литья под давлением — стальная, с многократным использованием.
Если оснастка уже есть у заказчика, принимаем её в работу после осмотра и пробной заливки. Если оснастки нет и тираж небольшой, дешевле идти через ХТС: стоимость модельного комплекта в разы ниже кокиля, а срок — от двух недель.
Полный цикл на одной площадке
После литья отливка проходит обрубку литниковой системы, зачистку и, если требуется по чертежу, термообработку по режимам Т1–Т7 по ГОСТ 1583-93 в собственных печах. Механическая обработка ведётся в своём цехе: 8 фрезерных станков, 7 обрабатывающих центров с ЧПУ, 5 из них с 4-й осью, фрезеровка в зоне до 2 200 × 1 800 × 900 мм, точение Ø480 × 580 мм, точность IT7–IT9, шероховатость Ra 1,6–6,3. Обрабатываем только отливки собственного производства. Покраска и анодирование выполняются партнёрами по нашей заявке.
Контроль идёт на каждом этапе: прочность формовочной смеси, спектральный анализ расплава, геометрия на координатно-измерительной машине или ручным инструментом, твёрдость по Бринеллю, механические свойства образцов. На партию оформляется паспорт качества с составом сплава, свойствами и режимом термообработки.


Из чего складываются цена и срок
Стоимость литой детали определяют масса и сложность отливки, тираж, наличие готовой оснастки и объём механической обработки. Разовая деталь в ХТС обходится дороже в пересчёте на штуку, но не требует вложений в металлическую форму. Серийная деталь в кокиле или под давлением дороже на старте за счёт оснастки и дешевле в тираже.
Срок первой партии складывается из подготовки производства и собственно литья: 2 недели на модельный комплект плюс 3–5 дней на заливку и обрубку в ХТС; 4 недели на кокиль плюс 2–5 дней на серию; от 3 месяцев на пресс-форму плюс 1–3 дня на серию. Повторные партии по готовой оснастке идут от 5 рабочих дней.
Что прислать для расчёта
Достаточно чертежа в PDF или 3D-модели в step, требований к сплаву и термообработке, тиража и указания обрабатываемых поверхностей. Если документации нет, работаем по образцу детали — измеряем, определяем сплав и восстанавливаем геометрию. Ответ по технологичности и коммерческое предложение готовим в течение одного рабочего дня.
Смежные разделы
Что входит в услугу
- оценка технологичности детали по чертежу или образцу
- подбор литейной технологии и сплава
- проектирование и изготовление оснастки
- литьё алюминия и бронзы
- термообработка
- механическая обработка
- контроль и паспорт качества
- опытная отливка и серийный выпуск
Материалы
- алюминиевые литейные сплавы АК7пч, АК7ч, АК9ч, АК9, АК12, ВАЛ10 по ГОСТ 1583-93
- литейные бронзы БрО5Ц5С5, БрО8Ц4, БрО3Ц7С5Н1 по ГОСТ 613-79
- безоловянные бронзы БрА9Ж3Л, БрА9Ж4Н4Мц1, БрА10Ж4Н4Л, БрА9Мц2Л по ГОСТ 493-79
Технические параметры
- масса отливки до 490 кг в ХТС, 0,1–20 кг в кокиль, до 1,2 кг литьём под давлением
- бронза до 200 кг
- серийность от 1 штуки в ХТС, от 100 штук в кокиль, от 1000 штук под давлением
- класс точности литья ЛТ3–ЛТ4 при литье в ХТС, кокиль и ЛПД — точнее
- стенка от 4 мм, ребро от 3 мм при высоте до 40 мм
- обработка до 2 200 × 1 800 × 900 мм, точение Ø480 × 580 мм, IT7–IT9, Ra 1,6–6,3
Отрасли и заказчики
- машиностроение
- насосное оборудование
- арматуростроение
- энергетика
- нефтегазовое оборудование
- приборостроение
- автомобильная и авиационная техника
- ЖКХ
Нормы и стандарты
- ГОСТ 1583-93 на литейные алюминиевые сплавы
- ГОСТ 26645-85 на точность отливок
- ГОСТ 3212 на модельные комплекты и стержни
- ГОСТ 18169 на кокильное литьё
- ГОСТ 613-79 и ГОСТ 493-79 на литейные бронзы
- ГОСТ 25346 на допуски
- ГОСТ 2789 на шероховатость
Сроки изготовления
опытная отливка в ХТС — от 15 рабочих дней с изготовлением модельного комплекта; серия в кокиль — от 4 недель на оснастку и 2–5 дней на партию; литьё под давлением — от 3 месяцев на пресс-форму и 1–3 дня на партию; повторные партии по готовой оснастке — от 5 рабочих дней
Процесс работы
- чертёж или образец → оценка технологичности и выбор технологии → подбор сплава → проектирование оснастки и расчёт литниково-питающей системы → изготовление оснастки → плавка и спектральный анализ → литьё → обрубка и зачистка → термообработка по чертежу → механическая обработка → контроль и паспорт качества → отгрузка
Почему выбирают нас
- три литейные технологии на одной площадке
- освоены отливки массой 276 кг, 190 кг и 102 кг
- кокильный участок до 80 тонн годного литья в месяц
- участок литья под давлением до 12 000 отливок одного наименования в месяц
- собственная лаборатория спектрального анализа
- компьютерный расчёт литниково-питающей системы
- изготовление оснастки на станках с ЧПУ и 3D-принтере
Частые вопросы
С какого тиража вы работаете?
От одной отливки. Единичные и опытные детали льём в формы ХТС, где не нужна металлическая форма; серийные заказы переводим в кокиль или литьё под давлением, когда это выгодно по стоимости штуки.
Как выбрать технологию литья?
По массе, тиражу и требованиям к поверхности. Свыше 20 кг и в единичном производстве — ХТС; от 100 штук массой до 20 кг — кокиль; от 1000 штук массой до 1,2 кг — литьё под давлением. Точный выбор предложим после оценки чертежа.
Нужна ли своя оснастка?
Нет. Проектируем и изготавливаем модельные комплекты, кокили и пресс-формы сами. Готовую оснастку заказчика принимаем в работу после осмотра и пробной заливки.
Выполняете ли вы механическую обработку отливок?
Да, в собственном цехе на станках с ЧПУ, точность IT7–IT9 и шероховатость Ra 1,6–6,3. Обрабатываем только отливки собственного производства.
Готовы разместить заказ?
Оставьте заявку — менеджер свяжется с вами в течение 1 рабочего дня и подготовит коммерческое предложение.

