Литьё из алюминиевого сплава АК12 (АЛ2)
АК12 — эвтектический силумин по ГОСТ 1583-93, старое обозначение АЛ2. Содержание кремния 10–13 % ставит сплав в точку эвтектики, и это даёт лучшую в группе жидкотекучесть, минимальную линейную усадку и высокую плотность металла. АК12 не упрочняется термообработкой — его прочность 147 МПа не зависит от режима старения, зато сплав отлично заполняет тонкую стенку, держит герметичность и почти не даёт горячих трещин. Мы льём из него маслоуловители, лопасти, крышки насосов, узлы крепления и другие детали, где важна заполняемость формы, а не предельная прочность.

Что даёт эвтектический состав
В эвтектике сплав кристаллизуется практически при одной температуре, без широкого интервала затвердевания. Практических следствий три. Первое — жидкотекучесть: металл доходит до тонких рёбер и дальних приливов, что позволяет лить сложные тонкостенные детали. Второе — минимальная усадка и отсутствие рассеянной усадочной пористости, поэтому отливка получается плотной и герметичной без пропитки. Третье — низкая склонность к горячим трещинам: сплав прощает жёсткие формы, стержни и резкие переходы сечений.
Цена — отсутствие упрочняющей термообработки: магний в АК12 не нормируется как легирующий элемент, поэтому закалка и старение прочности не добавляют. Единственный применяемый режим — отжиг Т2 при 300 ± 10 °С в течение 2–4 часов, он снимает остаточные напряжения и стабилизирует размеры, слегка снижая прочность.

Химический состав по ГОСТ 1583-93
| Элемент | Содержание, % |
| Кремний (Si) | 10,0–13,0 |
| Цирконий (Zr) | не более 0,10 |
| Железо (Fe) | не более 0,7–1,5 |
| Цинк (Zn) | не более 0,60 |
| Алюминий (Al) | основа |
Верхний предел по железу зависит от способа литья: для отливок в песчаные формы и ХТС он мягче, для литья под давлением — жёстче. Состав каждой плавки подтверждаем спектральным анализом.
Механические свойства
Значения — для отдельно отлитых образцов из форм ХТС и песчаных форм по ГОСТ 1583-93.
| Состояние | Предел прочности, МПа | Удлинение, % | Твёрдость, НВ |
| Без термообработки | 147 | 4,0 | 50 |
| Т2 — отжиг | 137 | 4,0 | 50 |
При литье в кокиль сплав даёт 157 МПа при удлинении 2 % и 147 МПа при 3 % после отжига. Обратите внимание на удлинение: 4 % — это больше, чем у АК7ч без термообработки, то есть при невысокой прочности АК12 остаётся достаточно пластичным и хорошо переносит монтажные нагрузки.

Что мы льём из АК12
| Технология | Масса отливки | Серийность | Точность |
| Литьё в формы ХТС | до 490 кг | от 1 штуки | ЛТ3–ЛТ4 при литье в ХТС (кокиль и ЛПД — точнее) |
| Литьё в кокиль | от 0,1 до 20 кг | от 100 штук | точнее ЛТ3 |
| Литьё под давлением | до 1,2 кг | от 1 000 штук | точнее ЛТ3 |
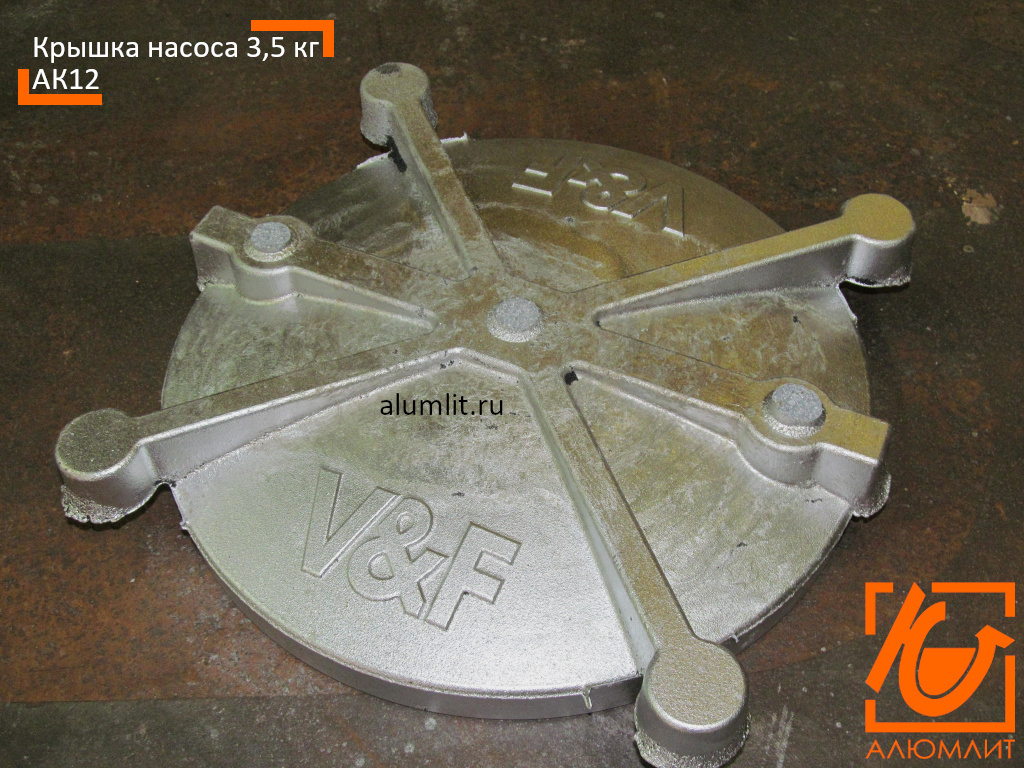
Из АК12 у нас идут маслоуловители, в том числе крупные кольцевые отливки, лопасти, крышки насосов, узлы крепления, корпусные детали с тонкой стенкой и развитым оребрением. Стенка — от 4 мм, ребро — от 3 мм при высоте до 40 мм, припуски — 1–3 мм; для тонкостенных деталей эвтектический состав позволяет уверенно работать по нижней границе.
Коррозионная стойкость и обработка
АК12 хорошо сопротивляется коррозии в атмосфере и в воде, сваривается аргонодуговой сваркой, принимает анодирование. Обработка резанием отличается от сплавов группы АК7: высокое содержание кремния повышает износ инструмента, поэтому режимы и инструмент подбираются под сплав. Обработку ведём в собственном цехе — фрезеровка до 2 200 × 1 800 × 900 мм, точение Ø480 × 580 мм, IT7–IT9, Ra 1,6–6,3.

Смежные разделы
Что входит в услугу
- тонкостенные корпусные детали и кожухи
- маслоуловители и кольцевые отливки
- лопасти и лопаточные детали
- крышки насосов и узлы крепления
- герметичные детали без пропитки
- детали с развитым оребрением
Материалы
- АК12 (АЛ2) по ГОСТ 1583-93
- АК7ч и АК7пч для нагруженных корпусов
- АК9ч для массивных отливок
- ВАЛ10 для высоконагруженных деталей
- литейные бронзы
Технические параметры
- масса отливки от 0,1 до 490 кг
- стенка от 4 мм
- ребро от 3 мм при высоте до 40 мм
- класс точности литья ЛТ3–ЛТ4 при литье в ХТС, кокиль и ЛПД — точнее
- припуски 1–3 мм
- предел прочности 147 МПа, удлинение 4 %, твёрдость 50 НВ
- обработка до 2 200 × 1 800 × 900 мм, IT7–IT9, Ra 1,6–6,3
Отрасли и заказчики
- насосное оборудование
- электротехника
- приборостроение
- ЖКХ и благоустройство
- транспорт
- машиностроение
Нормы и стандарты
- ГОСТ 1583-93 на сплав и отливки
- ГОСТ 1497-84 на растяжение
- ГОСТ 9012-59 на твёрдость
- ГОСТ 26645-85 на точность отливок
- ГОСТ 2789 на шероховатость
Сроки изготовления
опытная отливка — от 15 рабочих дней с оснасткой; повторная партия — от 10 рабочих дней; механическая обработка — от 3 рабочих дней после литья
Процесс работы
- чертёж или образец → анализ технологичности тонкой стенки и оребрения → расчёт литниково-питающей системы → модельная оснастка или кокиль → плавка и спектральный анализ → литьё → отжиг Т2 по требованию → механическая обработка → контроль герметичности → сертификат
Почему выбирают нас
- освоены крупные кольцевые отливки маслоуловителей из АК12
- литьё, термообработка и обработка на одной площадке в Наро-Фоминске
- спектральный анализ каждой плавки
- испытания на герметичность
- собственный участок модельной оснастки и кокилей
Частые вопросы
Упрочняется ли АК12 термообработкой?
Нет. Прочность сплава определяется составом, поэтому закалка и старение её не повышают. Применяется только отжиг Т2 для снятия остаточных напряжений и стабилизации размеров.
Почему АК12 выбирают для тонкостенных деталей?
Эвтектический состав даёт лучшую в группе жидкотекучесть и минимальную усадку, поэтому металл заполняет тонкую стенку и частое оребрение без недоливов.
Герметичны ли отливки из АК12?
Да, плотность металла у эвтектического силумина высокая. Герметичность подтверждаем гидравлическими или пневматическими испытаниями.
АК12 и АЛ2 — одно и то же?
Да, АЛ2 — старое обозначение сплава АК12 по прежней системе маркировки.
Готовы разместить заказ?
Оставьте заявку — менеджер свяжется с вами в течение 1 рабочего дня и подготовит коммерческое предложение.