Литьё из алюминиевого сплава АК7ч (АЛ9)
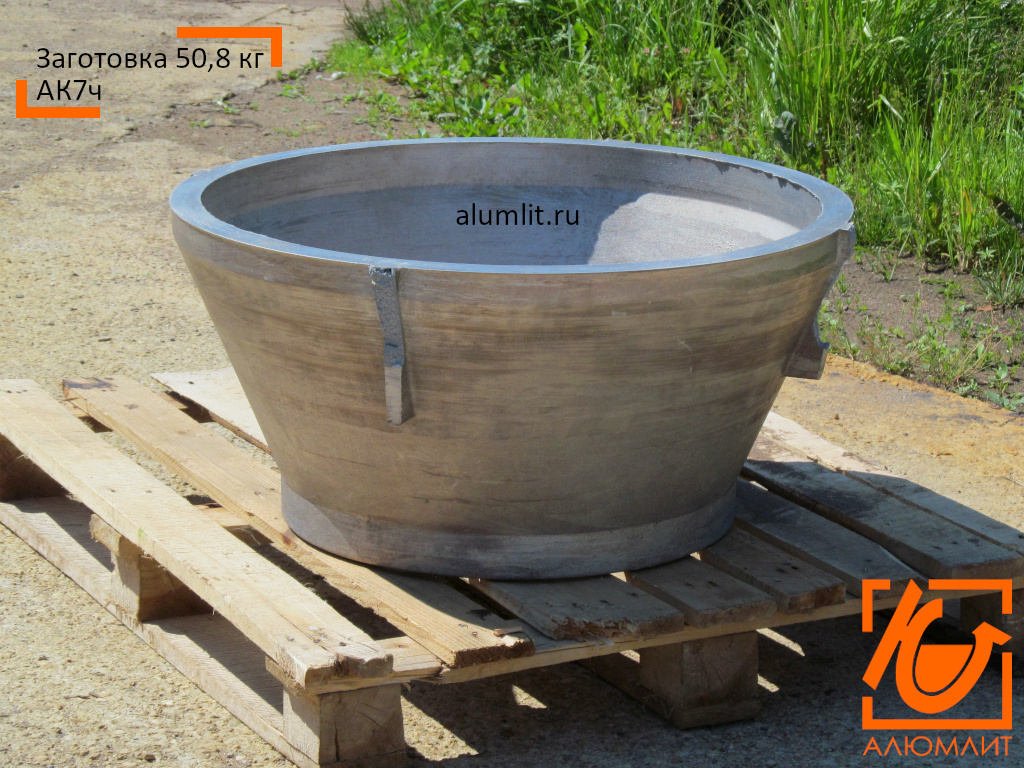
АК7ч — сплав повышенной чистоты системы Al–Si–Mg по ГОСТ 1583-93, старое обозначение АЛ9. Это рабочая лошадь нашего производства: он хорошо заполняет форму, держит тонкую стенку и развитое оребрение, даёт плотный герметичный металл и принимает всю линейку термообработки — от отжига Т2 до упрочняющих режимов Т5 и Т6 с прочностью до 225 МПа. Из АК7ч мы льём корпуса, крышки, водозаборники, рабочие колёса, транцевые плиты и крупные основания — от единичных отливок в ХТС массой до 490 кг до серии в кокиле. С 2024 года на большинстве позиций мы применяем АК7пч — сплав особой чистоты, который является полной заменой АК7ч.

Почему АК7ч так широко применяется
Сплав держит баланс, который нужен корпусному литью: 6–8 % кремния дают достаточную жидкотекучесть, чтобы металл дошёл до тонких рёбер и дальних приливов, а ограниченные примеси меди и железа сохраняют пластичность и коррозионную стойкость. АК7ч хорошо свариваем аргонодуговой сваркой, поддаётся анодированию и порошковому покрытию, стабильно обрабатывается резанием. Отдельно важна герметичность: при правильно построенной литниково-питающей системе отливка из АК7ч выдерживает гидравлические и пневматические испытания без пропитки.
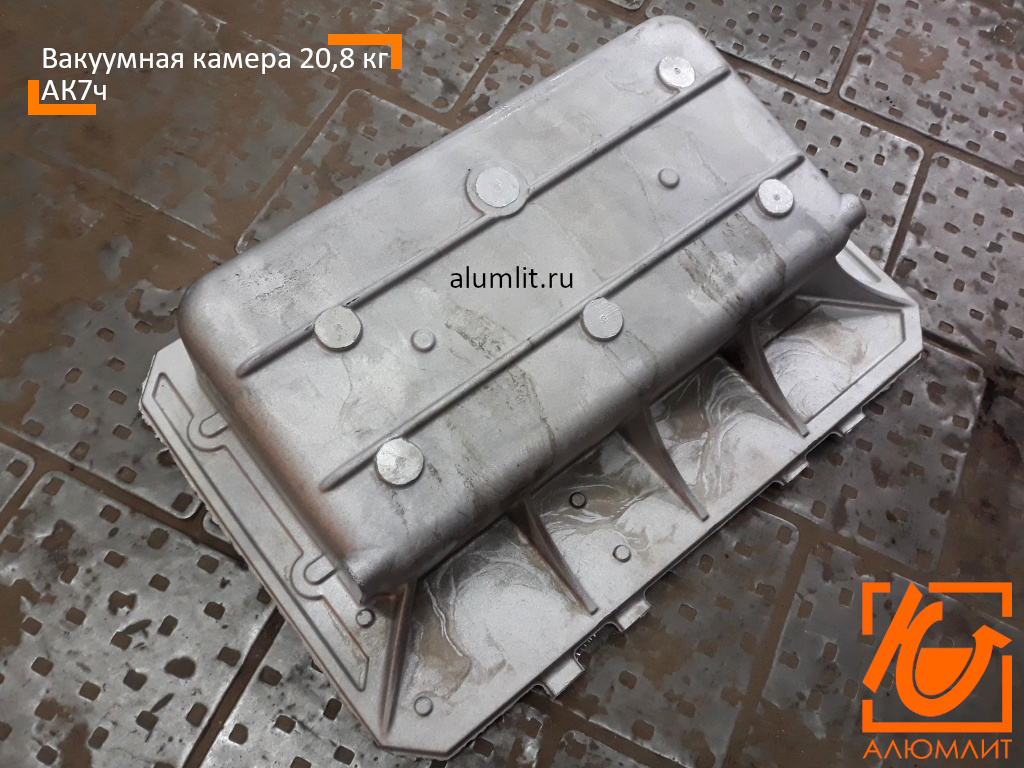
Из АК7ч у нас идут корпуса редукторов и насосов, крышки и люки, спрямляющие аппараты и водозаборники судовых движителей, транцевые плиты, вакуумные камеры, рабочие колёса, кронштейны и крупногабаритные основания. Освоены отливки массой 276 кг, 190 кг и 102 кг — то есть тяжёлое корпусное литьё для нас не разовый эксперимент.

Химический состав по ГОСТ 1583-93
| Элемент | Содержание, % |
| Кремний (Si) | 6,0–8,0 |
| Магний (Mg) | 0,2–0,4 |
| Медь (Cu) | не более 0,20 |
| Титан и цирконий (Ti + Zr) | не более 0,15 |
| Бериллий (Be) | не более 0,1 |
| Железо (Fe) | не более 0,6–1,5 |
| Цинк (Zn) | не более 0,30 |
| Алюминий (Al) | основа |
Верхний предел по железу зависит от способа литья: для отливок в песчаные формы и ХТС он выше, для кокиля и литья под давлением — жёстче. Состав каждой плавки подтверждается спектральным анализом.
Механические свойства по состояниям термообработки
Значения — для отдельно отлитых образцов из форм ХТС и песчаных форм по ГОСТ 1583-93.
| Состояние | Предел прочности, МПа | Удлинение, % | Твёрдость, НВ |
| Без термообработки | 157 | 2,0 | 50 |
| Т2 — отжиг | 137 | 2,0 | 45 |
| Т4 — закалка | 176 | 4,0 | 50 |
| Т5 — закалка и неполное старение | 196 | 2,0 | 60 |
| Т6 — закалка и полное старение | 225 | 1,0 | 70 |
| Т7 — закалка и стабилизирующий отпуск | 196 | 2,0 | 60 |
| Т8 — закалка и смягчающий отпуск | 157 | 3,0 | 55 |
Практический смысл линейки такой: Т2 снимает остаточные напряжения и повышает стабильность размеров, Т4 даёт максимальную пластичность, Т5 и Т6 — прочность и твёрдость, Т7 и Т8 применяют, когда деталь работает при повышенной температуре или должна сохранять размеры длительное время.

Режимы термообработки
Закалка — нагрев до 535 ± 5 °С с выдержкой 2–6 часов, охлаждение в воде температурой 20–100 °С. Старение: Т5 — 150 ± 5 °С, 1–3 часа; Т6 — 200 ± 5 °С, 2–5 часов; Т7 — 225 ± 10 °С, 3–5 часов; Т8 — 250 ± 10 °С, 3–5 часов. Отжиг Т2 — 300 ± 10 °С, 2–4 часа. Для сложных отливок с большой разностенностью применяем ступенчатый нагрев, чтобы избежать поводки и трещин. Обозначение состояния берём из чертежа — например, «АК7ч-Т6».
Литьё и обработка
| Технология | Масса отливки | Серийность | Точность |
| Литьё в формы ХТС | до 490 кг | от 1 штуки | ЛТ3–ЛТ4 при литье в ХТС (кокиль и ЛПД — точнее) |
| Литьё в кокиль | от 0,1 до 20 кг | от 100 штук | точнее ЛТ3 |
| Литьё под давлением | до 1,2 кг | от 1 000 штук | точнее ЛТ3 |
Стенка — от 4 мм, ребро — от 3 мм при высоте до 40 мм, припуски — 1–3 мм. Механическую обработку выполняем в собственном цехе: восемь фрезерных станков, семь обрабатывающих центров с ЧПУ, пять из них с четвёртой осью, фрезеровка в зоне до 2 200 × 1 800 × 900 мм, точение Ø480 × 580 мм, точность IT7–IT9, шероховатость Ra 1,6–6,3. Обрабатываем только отливки собственного производства.


Смежные разделы
Что входит в услугу
- корпуса редукторов, насосов и приборов
- крышки, люки и коллекторные камеры
- водозаборники и спрямляющие аппараты
- транцевые плиты и крупные основания
- рабочие колёса и крыльчатки
- вакуумные камеры и герметичные корпуса
- кронштейны и несущие детали
Материалы
- АК7ч (АЛ9) по ГОСТ 1583-93
- АК7пч — полная замена АК7ч по свойствам
- АК9ч для нагруженного литья
- АК12 для тонкостенных отливок
- ВАЛ10 для высоконагруженных деталей
Технические параметры
- масса отливки от 0,1 до 490 кг
- освоены отливки 276, 190 и 102 кг
- стенка от 4 мм
- ребро от 3 мм при высоте до 40 мм
- класс точности литья ЛТ3–ЛТ4 при литье в ХТС, кокиль и ЛПД — точнее
- предел прочности от 137 до 225 МПа в зависимости от режима
- твёрдость 45–70 НВ
- обработка до 2 200 × 1 800 × 900 мм, IT7–IT9, Ra 1,6–6,3
Отрасли и заказчики
- судостроение и водомёты
- насосное оборудование
- редукторостроение
- электротехника
- приборостроение
- машиностроение и трансмиссии
- энергетика
Нормы и стандарты
- ГОСТ 1583-93 на сплав и отливки
- ГОСТ 1497-84 на растяжение
- ГОСТ 9012-59 на твёрдость
- ГОСТ 26645-85 на точность
- ГОСТ 25346 на допуски
- ГОСТ 2789 на шероховатость
- ГОСТ 9150 на резьбы
Сроки изготовления
опытная отливка — от 15 рабочих дней с оснасткой; повторная партия — от 10 рабочих дней; термообработка — от 2 рабочих дней; механическая обработка — от 3 рабочих дней после литья
Процесс работы
- чертёж или 3D-модель → анализ технологичности и разностенности → расчёт литниково-питающей системы → модельная оснастка → плавка и спектральный анализ → литьё в ХТС или кокиль → термообработка по режиму чертежа → обрубка и зачистка → механическая обработка → контроль, испытания, сертификат
Почему выбирают нас
- основной сплав корпусного литья завода
- освоены отливки массой 276 кг, 190 кг и 102 кг
- полный цикл на одной площадке в Наро-Фоминске
- спектральный анализ каждой плавки
- не менее трёх образцов на плавку или садку
- собственная термообработка в камерных электропечах
- аргонодуговая сварка и исправление дефектов по согласованию
Частые вопросы
Какие свойства даёт АК7ч после термообработки?
В состоянии Т6 предел прочности достигает 225 МПа при твёрдости 70 НВ, в Т5 — 196 МПа, в Т4 — 176 МПа при удлинении 4 %. Значения нормируются ГОСТ 1583-93 для отдельно отлитых образцов.
АК7ч и АЛ9 — это одно и то же?
Да. АЛ9 — старое обозначение того же сплава, современное по ГОСТ 1583-93 — АК7ч.
Держит ли отливка из АК7ч давление?
Да, при правильной литниково-питающей системе. Мы проводим гидравлические и пневматические испытания на герметичность, а также капиллярный и ультразвуковой контроль.
Можно ли отлить деталь из АК7ч массой 300 кг и больше?
Да. В формы ХТС мы льём до 490 кг, освоены отливки 276 кг, 190 кг и 102 кг, для технологии ХТС нет ограничения по диаметру.
Готовы разместить заказ?
Оставьте заявку — менеджер свяжется с вами в течение 1 рабочего дня и подготовит коммерческое предложение.