
Изготовление детали под ключ
Под ключ означает, что заказчик получает готовую к установке деталь, а не отливку, которую ещё нужно куда-то везти на обработку. Подготовка производства, плавка, литьё, термообработка, механическая обработка на станках с ЧПУ и контроль выполняются на одной площадке в Наро-Фоминске. Один договор, один ответственный за результат, один срок. Масса детали — до 490 кг из алюминиевых сплавов и до 200 кг из бронзы, тираж — от одной штуки. На каждую партию оформляется паспорт качества с химическим составом, механическими свойствами и режимом термообработки.

Что входит в работу под ключ
Полный комплект работ по одной детали: проверка технологичности чертежа, выбор литейной технологии и сплава, проектирование и изготовление оснастки, плавка со спектральным анализом, литьё, обрубка и зачистка, термообработка по указанному в чертеже режиму, механическая обработка всех указанных поверхностей, контроль геометрии и свойств, оформление документации и упаковка.
Что не входит: гальванические и лакокрасочные покрытия. Покраску и анодирование выполняют партнёры по нашей заявке, деталь возвращается на площадку и отгружается уже с покрытием. Механическую обработку выполняем только для отливок собственного производства — стороннее литьё в обработку не берём.
Почему это выгоднее раздельных заказов
Когда литьё и обработка находятся у разных исполнителей, ответственность размывается: литейщик считает отливку годной, механик находит смещение припуска или раковину под фрезой, деталь бракуется, а срок сдвигается на новую заливку. У нас припуски закладываются с учётом того, как деталь будет базироваться на станке, и технолог механического участка участвует в разработке литейной оснастки. Замечание по обработке возвращается в литейный цех в тот же день, а не через месяц переписки.
Второй эффект — логистика. Крупногабаритная отливка массой в несколько сотен килограммов не переезжает между площадками, что снимает и транспортные расходы, и риск повреждений при перевозке.
Этапы и сроки
| Этап | Что делается | Срок |
| Проработка чертежа | оценка технологичности, выбор технологии и сплава, согласование припусков и изменений | 1–3 рабочих дня |
| Подготовка производства | 3D-модель оснастки, расчёт литниково-питающей системы, изготовление модельного комплекта, кокиля или пресс-формы | от 2 недель |
| Литьё | плавка, спектральный анализ, заливка, выбивка, обрубка, зачистка | 1–5 рабочих дней |
| Термообработка | режим по чертежу, садка с образцами-свидетелями | 1–5 рабочих дней |
| Механическая обработка | фрезерная и токарная обработка на станках с ЧПУ, резьбы, отверстия | от 3 рабочих дней |
| Контроль и документы | геометрия, твёрдость, механические свойства, паспорт качества | 1–2 рабочих дня |
Первая деталь по новой оснастке — от 15 рабочих дней, повторные партии по готовой оснастке — от 8 рабочих дней с обработкой. Точный срок фиксируется в договоре после согласования чертежа.
Литьё
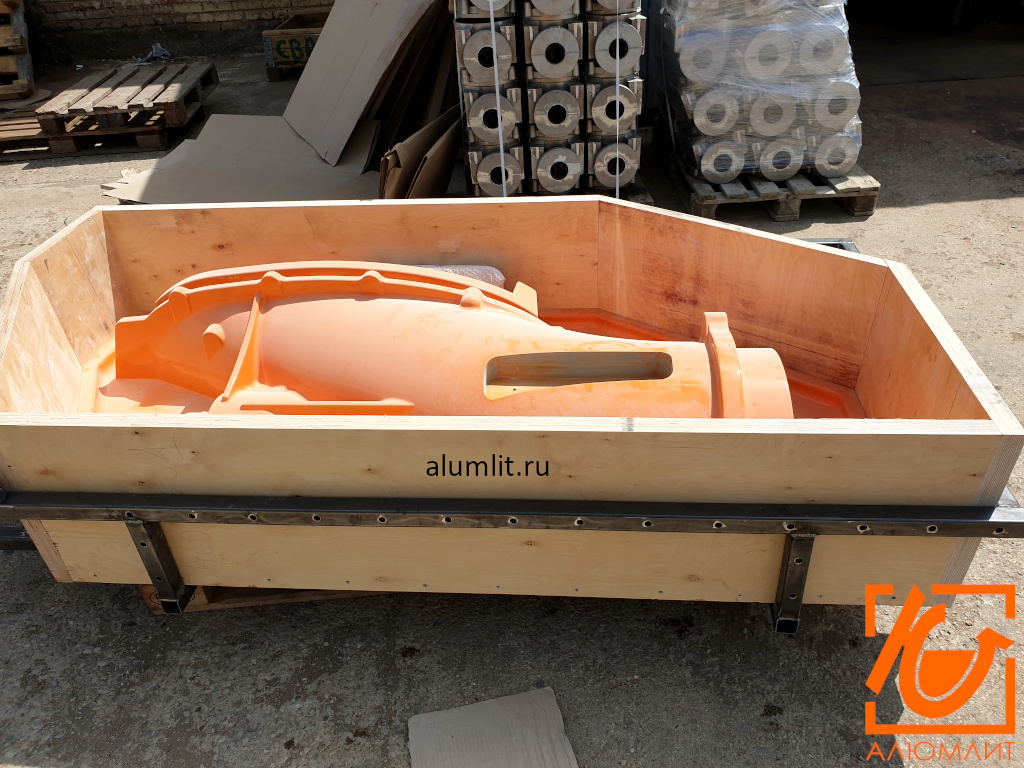
Технология выбирается по массе и тиражу: ХТС для крупных, сложных и единичных деталей массой до 490 кг, кокиль для серий от 100 штук массой от 0,1 до 20 кг, литьё под давлением для тиражей от 1000 штук массой до 1,2 кг. Класс точности литья ЛТ3–ЛТ4 при литье в ХТС, кокиль и ЛПД дают более высокую точность. Основные сплавы — АК7пч, АК7ч, АК9ч, АК12 и высокопрочный ВАЛ10, а также литейные бронзы; химический состав каждой плавки подтверждается спектральным анализом.

Термообработка
Термообработка выполняется в собственных печах по режимам Т1–Т7 по ГОСТ 1583-93: отжиг для снятия внутренних напряжений при 300–350 °C, закалка при 480–530 °C, искусственное старение при 155–175 °C. Правильно выбранный режим повышает прочность отливки на 20–40 % относительно литого состояния. В каждую садку закладываются образцы-свидетели: по ним подтверждаются механические свойства именно этой партии, а не справочные значения.


Механическая обработка
| Оборудование | Рабочая зона | Особенности |
| Портальный центр GM2216 | 2 200 × 1 800 × 900 мм | крупногабаритные корпуса и плиты |
| Обрабатывающий центр GMC0916 | 1 600 × 900 × 900 мм | 24 инструмента, съёмная 4-я ось |
| Вертикальный центр VMC 855S | 800 × 550 × 550 мм | планшайба 4-й оси 320 мм |
| Вертикальный центр Weida VMC 1160s | 1 100 × 600 × 600 мм | датчики контроля инструмента и заготовки |
| Двухпаллетный центр HECKERT CWK 630 | 630 мм по стороне паллеты | серийная обработка без простоя на переустановку |
| Токарный станок с ЧПУ TCK-50 | Ø480 × 580 мм | 8 инструментов в револьверной головке |
Всего в цехе 8 фрезерных станков и 7 обрабатывающих центров с ЧПУ, 5 из них с 4-й осью. Достигаемая точность — IT7–IT9 по ГОСТ 25346, шероховатость Ra 1,6–6,3 по ГОСТ 2789, резьбы по ГОСТ 9150. Обработка ведётся по управляющим программам, для сложных деталей изготавливаются приспособления, чтобы базирование повторялось от штуки к штуке.


Контроль и документы
Контроль встроен в маршрут: прочность формовочной смеси перед формовкой, спектральный анализ расплава перед заливкой, визуальный осмотр отливки после выбивки, замер геометрии на координатно-измерительной машине или ручным инструментом, твёрдость по Бринеллю, испытание образцов-свидетелей на растяжение, окончательный замер после механической обработки.
По результатам на партию оформляется паспорт качества: марка сплава и фактический химический состав, механические свойства, режим термообработки, заключение по геометрии. Для корпусов и арматуры дополнительно доступны испытания на герметичность, капиллярный и ультразвуковой контроль.

Что прислать и как заказать
Для расчёта нужны чертёж в PDF или 3D-модель в step, указание сплава и режима термообработки, тираж и сроки. Если часть требований не определена, предложим варианты сами. Если чертежей нет, работаем по образцу — обмер, определение сплава и восстановление геометрии выполняем у себя. Предложение с ценой и сроком готовим за один рабочий день, после согласования заключаем договор и приступаем к подготовке производства.

Смежные разделы
Что входит в услугу
- проработка чертежа и оценка технологичности
- проектирование и изготовление литейной оснастки
- плавка и спектральный анализ
- литьё в ХТС, кокиль и под давлением
- обрубка и зачистка
- термообработка по режимам Т1–Т7
- фрезерная и токарная обработка на станках с ЧПУ
- контроль геометрии и механических свойств
- паспорт качества
- организация покрытий у партнёров
Материалы
- алюминиевые литейные сплавы АК7пч, АК7ч, АК9ч, АК9, АК12, ВАЛ10 по ГОСТ 1583-93
- литейные бронзы по ГОСТ 613-79 и ГОСТ 493-79
Технические параметры
- масса детали до 490 кг из алюминия и до 200 кг из бронзы
- тираж от 1 штуки
- класс точности литья ЛТ3–ЛТ4 при литье в ХТС, кокиль и ЛПД — точнее
- припуски на обработку 1–3 мм
- фрезеровка в зоне до 2 200 × 1 800 × 900 мм, точение Ø480 × 580 мм
- точность обработки IT7–IT9, шероховатость Ra 1,6–6,3
- режимы термообработки Т1–Т7, рост прочности на 20–40 %
Отрасли и заказчики
- насосное и компрессорное оборудование
- редукторостроение
- арматуростроение
- энергетика
- нефтегазовое оборудование
- машиностроение
- приборостроение
- авиационная и автомобильная техника
Нормы и стандарты
- ГОСТ 1583-93 на литейные алюминиевые сплавы и режимы термообработки
- ГОСТ 26645-85 на точность отливок
- ГОСТ 25346 на допуски
- ГОСТ 9150 на метрические резьбы
- ГОСТ 2789 на шероховатость
- ГОСТ 1497-84 на испытание на растяжение
- ГОСТ 9012-59 на твёрдость по Бринеллю
Сроки изготовления
предложение по чертежу — 1 рабочий день; первая деталь с изготовлением оснастки — от 15 рабочих дней; повторная партия с механической обработкой — от 8 рабочих дней
Процесс работы
- чертёж или образец → проработка технологичности и согласование припусков → оснастка → плавка и спектральный анализ → литьё → обрубка и зачистка → термообработка с образцами-свидетелями → механическая обработка на ЧПУ → контроль геометрии и свойств → паспорт качества → упаковка и отгрузка
Почему выбирают нас
- литьё, термообработка, механическая обработка и контроль на одной площадке в Наро-Фоминске
- 8 фрезерных станков и 7 обрабатывающих центров с ЧПУ, 5 из них с 4-й осью
- освоены детали массой 276 кг, 190 кг и 102 кг
- собственная лаборатория спектрального анализа
- образцы-свидетели в каждой садке термообработки
- паспорт качества на каждую партию
Частые вопросы
Вы делаете деталь полностью или только отливку?
Полностью. Литьё, термообработка, механическая обработка, контроль и документация выполняются у нас; заказчик получает готовую к установке деталь с паспортом качества.
Можно ли привезти свою отливку на обработку?
Нет. Механическую обработку выполняем только для отливок собственного производства — это позволяет отвечать за деталь целиком, от припуска до финальных размеров.
Делаете ли вы покрытия?
Покраску и анодирование выполняют наши партнёры по нашей заявке. Деталь возвращается на площадку, проходит окончательный контроль и отгружается уже с покрытием.
Какой срок изготовления первой детали?
От 15 рабочих дней, включая подготовку производства. Повторные партии по готовой оснастке — от 8 рабочих дней с механической обработкой.
Готовы разместить заказ?
Оставьте заявку — менеджер свяжется с вами в течение 1 рабочего дня и подготовит коммерческое предложение.

