
Ремонтное литьё по образцу
Ремонтное литьё нужно, когда литая деталь вышла из строя, а купить её негде: изделие снято с производства, поставщик ушёл с рынка или узел импортный и запчасти к нему больше не приходят. Чертежей в таких случаях обычно нет. Мы работаем от физического образца: определяем сплав по химическому составу и твёрдости, обмеряем деталь и восстанавливаем её геометрию в 3D-модели, изготавливаем модельную оснастку и льём новую деталь в формы ХТС — от одной штуки. Дальше механическая обработка присоединительных поверхностей и контроль, чтобы деталь встала на место без доработок.
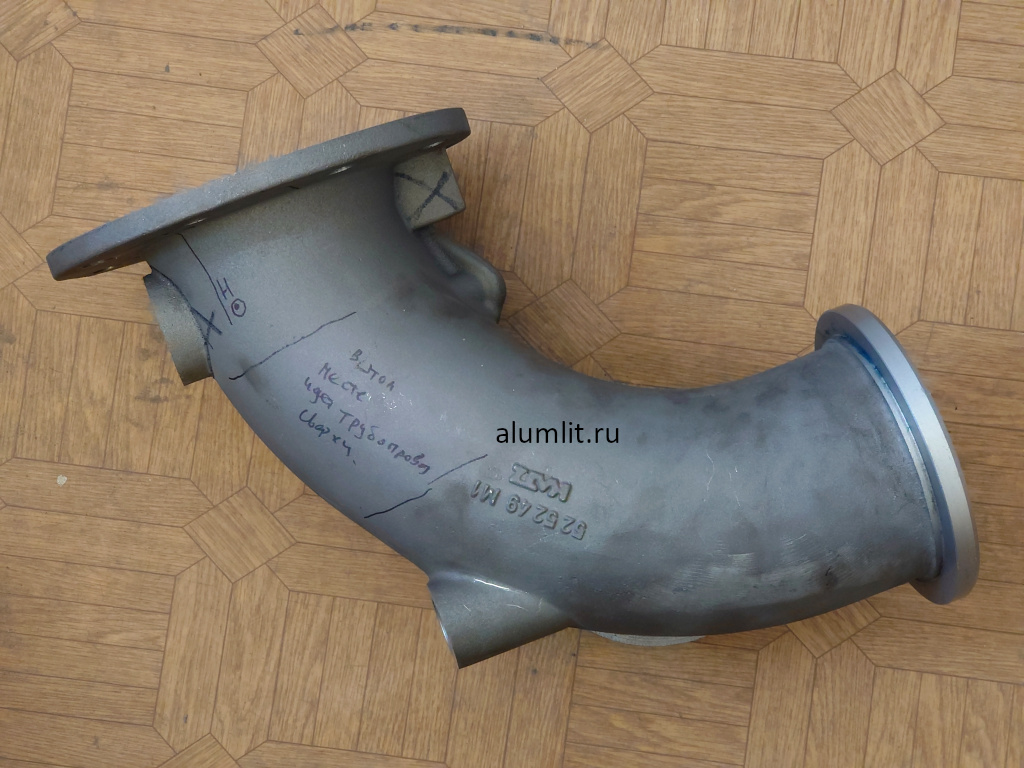
Когда обращаются за ремонтным литьём
Четыре типичные ситуации. Первая — изношенная или разрушенная литая деталь в работающем оборудовании: корпус насоса, крышка редуктора, кронштейн, патрубок, рабочее колесо. Вторая — импортный узел без доступных запчастей, когда нужна отечественная деталь взамен. Третья — оборудование, снятое с производства десятки лет назад: документация утеряна, а машина продолжает работать. Четвёртая — единственный уцелевший образец, по которому нужно наладить регулярные поставки.
Во всех случаях задача одна: получить деталь, которая по геометрии, материалу и свойствам не хуже исходной, и при этом иметь на неё документацию для повторного заказа.
Что мы можем воспроизвести
Работаем с литыми деталями из алюминиевых сплавов и литейных бронз: масса алюминиевой отливки до 490 кг, бронзовой до 200 кг. Габариты определяются размерами формы и возможностями участка, поэтому крупные корпусные детали воспроизводим в формах ХТС. Стальные и чугунные отливки не изготавливаем.
Важная оговорка: мы не восстанавливаем повреждённую деталь наплавкой или заваркой — мы изготавливаем новую по образцу. Если образец сильно изношен или деформирован, номинальную геометрию восстанавливаем расчётом по сопрягаемым деталям, посадкам и остаткам необработанных поверхностей.
Какие детали воспроизводим чаще всего
| Группа деталей | Что важно при воспроизведении |
| Корпуса и крышки насосов, редукторов, электродвигателей | точность присоединительных плоскостей и посадочных отверстий, герметичность стенок |
| Патрубки, отводы, коллекторы, фланцы | геометрия проходного канала, соответствие фланцев ответным деталям |
| Рабочие колёса, крыльчатки, импеллеры | форма лопаток и профиль каналов, снимается только сканированием |
| Кронштейны, рычаги, опоры, кожухи | сечения в нагруженных местах, при повторных поломках сечение усиливаем |
| Втулки, кольца, вкладыши узлов трения | материал и посадки, для бронзовых деталей — подбор марки под условия трения |
Определение материала
Первое, что нужно установить, — из чего сделан образец. В заводской лаборатории выполняется спектральный анализ химического состава, отдельно проверяется твёрдость по Бринеллю. По совокупности данных определяется группа сплава, было ли у детали упрочнение термообработкой, и подбирается ближайшая марка по ГОСТ 1583-93.
Пример из практики: образец патрубка оказался из сплава типа AlSi7 без термообработки, ближайший отечественный аналог — АК7ч, деталь была воспроизведена литьём в ХТС. Если по составу образец близок к нескольким маркам, выбираем ту, что лучше отвечает условиям работы детали, и согласовываем замену с заказчиком до начала работ.


Обмер и 3D-модель
| Способ | Когда применяется | Характеристики |
| Штангенциркуль и ручной инструмент | детали простой формы, плоские и цилиндрические поверхности | размеры снимаются напрямую и переносятся в модель |
| Координатно-измерительная машина | контроль присоединительных размеров и посадок | измерение по точкам с протоколом |
| 3D-сканер Scanform L5 | детали со сложными криволинейными поверхностями | точность 60 мкм, зона сканирования 250 × 350 мм, объекты от 0,1 до 4 м |
Скан даёт облако точек, которое преобразуется в поверхности и затем в параметрическую 3D-модель. По модели выпускается чертёж детали с допусками, посадками и требованиями к поверхностям — этот комплект остаётся у заказчика и позволяет повторить заказ в любой момент.


Восстановление геометрии и допустимые улучшения
Отдельно определяются требования к каждой поверхности: какие размеры присоединительные и должны выполняться точно, где нужна герметичность, какие поверхности работают в паре с другими деталями, где достаточно литейной поверхности без обработки. На обрабатываемые поверхности в модель закладываются припуски 1–3 мм.
Одновременно можно исправить слабые места исходной конструкции: усилить сечения, где деталь ломалась, убрать необоснованно тонкие стенки, упростить геометрию для литья, изменить материал на более прочный или более стойкий к среде. Любое изменение согласовывается: функционал и присоединительные размеры детали остаются неизменными.

Прототип, оснастка и первая отливка
Для проверки сборки деталь можно сначала напечатать на 3D-принтере Picaso Designer XL PRO с областью печати 360 × 360 × 610 мм — пластиковый прототип примеряется на месте и подтверждает, что модель верна. Затем проектируется литниково-питающая система, её работа проверяется компьютерным расчётом, и изготавливается модельный комплект: фрезеровкой на станке с ЧПУ, а отдельные элементы — печатью.
Первая деталь льётся в формы из холодно-твердеющих смесей. ХТС для ремонтного литья оптимальна: не требует металлической формы, допускает стержни любой сложности и работает от одной отливки. После заливки — обрубка литниковой системы, зачистка, при необходимости термообработка по режимам Т1–Т7 и механическая обработка присоединительных поверхностей на станках с ЧПУ с точностью IT7–IT9.


Проверка и повторные партии
Готовая деталь проходит визуальный контроль, замер геометрии, спектральный анализ сплава и контроль твёрдости; на партию оформляется паспорт качества. Дальше деталь примеряется в узле у заказчика. Если по результатам примерки нужны корректировки, правим 3D-модель и оснастку — модельный комплект рассчитан на выпуск до 500 отливок, поэтому повторные партии идут уже без затрат на подготовку производства и занимают от 5 рабочих дней.

Что прислать и сроки
Нужен сам образец или его фотографии с габаритными размерами, описание узла и условий работы детали: среда, температура, давление, требования к герметичности. Оценку возможности воспроизведения и стоимость даём по заявке в течение одного рабочего дня. Полный цикл первой детали — от 15 рабочих дней, включая обмер, модель, оснастку и литьё; при простой геометрии срок меньше.
Смежные разделы
Что входит в услугу
- воспроизведение литых деталей по образцу без чертежей
- определение сплава образца
- обмер и 3D-сканирование
- восстановление геометрии изношенной детали
- выпуск чертежа и 3D-модели
- печать прототипа для примерки
- модельная оснастка
- литьё в ХТС от 1 штуки
- механическая обработка присоединительных поверхностей
- повторные партии по готовой оснастке
Материалы
- алюминиевые литейные сплавы АК7пч, АК7ч, АК9ч, АК12, ВАЛ10 по ГОСТ 1583-93
- литейные бронзы по ГОСТ 613-79 и ГОСТ 493-79
- подбор отечественной марки по составу и твёрдости образца
Технические параметры
- масса алюминиевой отливки до 490 кг, бронзовой до 200 кг
- серийность от 1 штуки
- точность сканирования 60 мкм, зона сканирования 250 × 350 мм
- припуски на обработку 1–3 мм
- класс точности литья ЛТ3–ЛТ4 при литье в ХТС
- механическая обработка IT7–IT9, Ra 1,6–6,3
Отрасли и заказчики
- насосное и компрессорное оборудование
- машиностроение
- редукторостроение
- арматуростроение
- энергетика
- нефтегазовая отрасль
- ЖКХ
- ремонтные и сервисные службы предприятий
Нормы и стандарты
- ГОСТ 1583-93 на литейные алюминиевые сплавы
- ГОСТ 26645-85 на точность отливок
- ГОСТ 25346 на допуски и посадки
- ГОСТ 9012-59 на твёрдость по Бринеллю
- ГОСТ 3212 на модельные комплекты
- ГОСТ 2789 на шероховатость
Сроки изготовления
оценка по заявке — 1 рабочий день; первая деталь — от 15 рабочих дней с обмером, моделью и оснасткой; повторная партия по готовой оснастке — от 5 рабочих дней
Процесс работы
- получение образца → спектральный анализ и контроль твёрдости → обмер или 3D-сканирование → 3D-модель и чертёж с допусками → согласование изменений и припусков → прототип на 3D-принтере при необходимости → модельный комплект → литьё в ХТС → термообработка по требованию → механическая обработка → контроль и паспорт качества → примерка в узле и повторные партии
Почему выбирают нас
- собственная лаборатория спектрального анализа и контроля твёрдости
- 3D-сканер Scanform L5 с точностью 60 мкм
- 3D-принтер с областью печати 360 × 360 × 610 мм
- компьютерный расчёт литниково-питающей системы
- изготовление модельной оснастки на станках с ЧПУ
- модельный комплект рассчитан на выпуск до 500 отливок
- заказчик получает чертёж и 3D-модель детали
Частые вопросы
Можно ли изготовить деталь, если чертежей нет совсем?
Да. Мы работаем от образца: определяем сплав, обмеряем деталь или сканируем её, восстанавливаем геометрию в 3D-модели и выпускаем чертёж. Комплект документации передаём заказчику вместе с деталью.
Как вы определяете, из какого сплава сделан образец?
Спектральным анализом химического состава и контролем твёрдости по Бринеллю в заводской лаборатории. По результатам подбираем ближайшую марку по ГОСТ 1583-93 и согласовываем её с заказчиком.
Вы ремонтируете саму деталь или делаете новую?
Изготавливаем новую отливку по образцу. Наплавку и заварку повреждённых деталей не выполняем; если образец изношен, номинальную геометрию восстанавливаем по сопрягаемым размерам и посадкам.
Сколько стоит одна деталь по образцу?
Стоимость зависит от массы, сложности геометрии и объёма обработки; основная часть затрат на первой детали — модельная оснастка. Повторные партии по готовой оснастке дешевле и быстрее.
Готовы разместить заказ?
Оставьте заявку — менеджер свяжется с вами в течение 1 рабочего дня и подготовит коммерческое предложение.

