
Литьё из цветных сплавов
Завод Алюмлит работает с двумя группами цветных литейных сплавов: алюминиевыми по ГОСТ 1583-93 и медными — литейными бронзами по ГОСТ 613-79 и ГОСТ 493-79. Алюминиевые отливки делаем массой до 490 кг в формах ХТС, до 20 кг в кокиль и до 1,2 кг литьём под давлением; бронзовые — до 200 кг. Плавка, литьё, термообработка, механическая обработка и контроль находятся на одной площадке в Наро-Фоминске, поэтому марку и технологию мы подбираем под задачу детали, а не под возможности отдельного участка.

Какие сплавы мы льём
| Сплав | Прочность, МПа | Чем интересен | Типичные детали |
| АК7пч (АЛ9-1) | до 274 после Т6 | основной сплав завода, первичный металл, стабильный состав | корпуса, крышки, фланцы, рабочие колёса |
| АК7ч (АЛ9) | до 225 после Т6 | универсальное корпусное литьё, вся линейка термообработки | корпуса редукторов и насосов, водозаборники, крупные основания |
| АК9ч (АЛ4) | до 225 при удлинении 3 % | спокойно ведёт себя на массивных отливках | нагруженные корпуса, детали приводов |
| АК12 (АЛ2) | 147 при удлинении 4 % | лучшая заполняемость формы, плотный герметичный металл | тонкостенные детали, маслоуловители, лопасти |
| ВАЛ10 (АМ4,5Кд) | до 421 после Т6 | высокопрочный сплав, конкурирует с поковкой | высоконагруженные крышки и корпусные детали |
| Оловянные бронзы | по марке | антифрикционные свойства, герметичность | втулки, вкладыши, арматура |
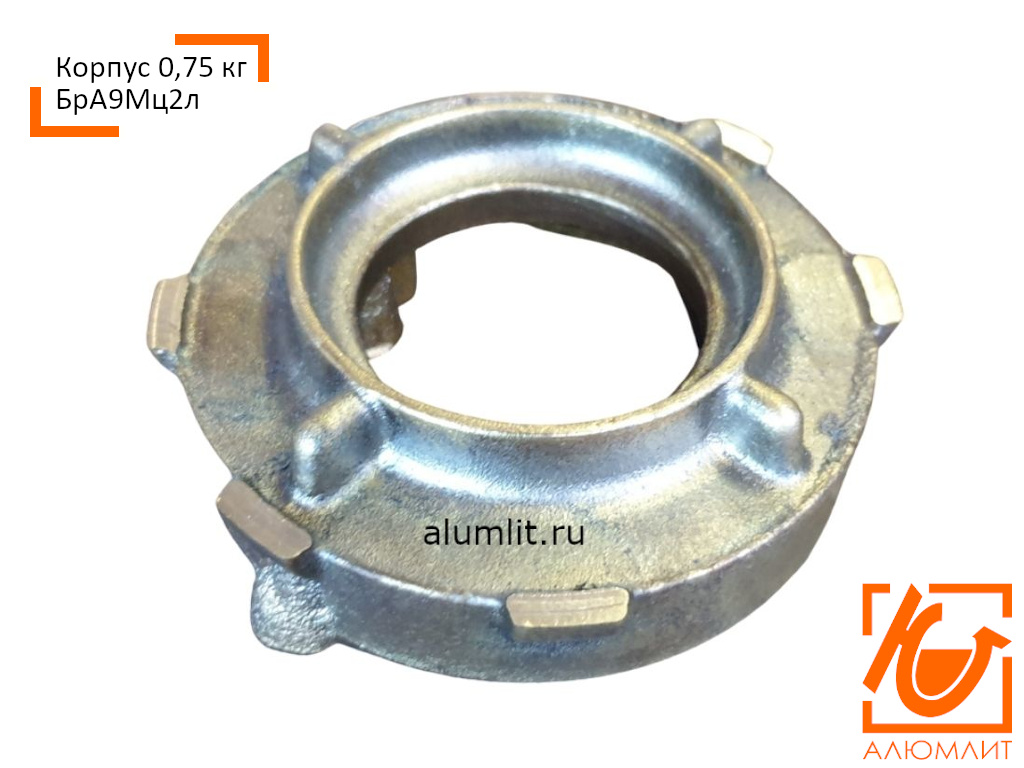
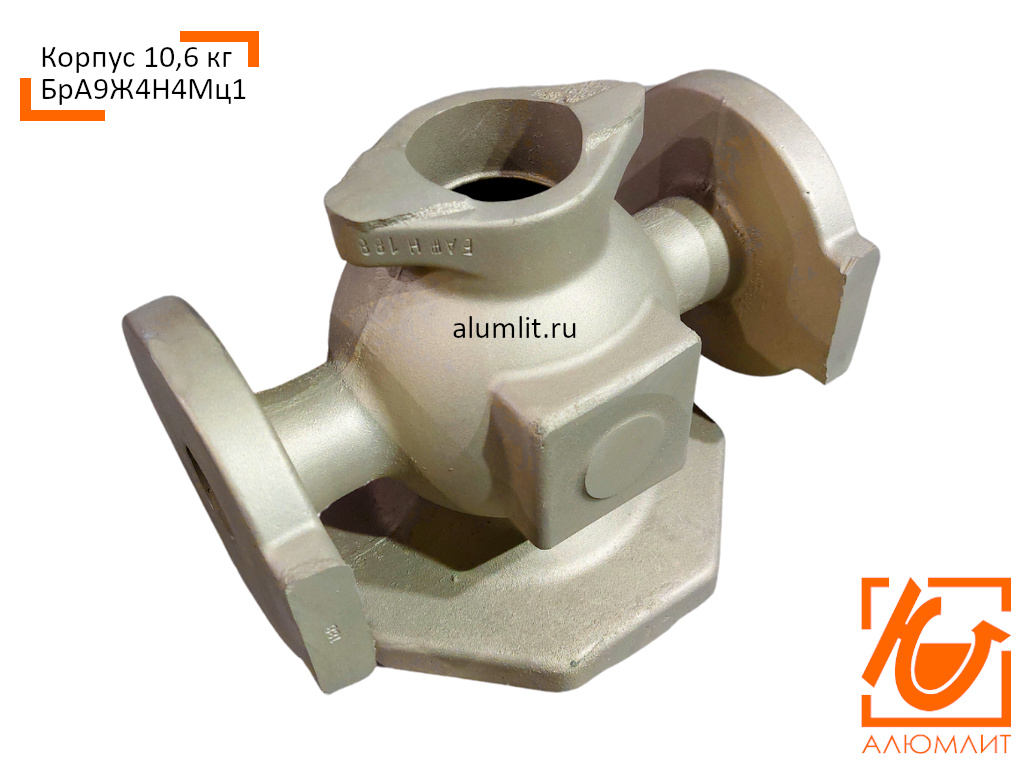
| Безоловянные бронзы | по марке | прочность, стойкость к морской воде | рабочие колёса, корпуса насосов, судовые детали |
Кроме перечисленных, по чертежу принимаем АК7 и АК9 — марки с расширенными допусками по примесям, при возможности предлагая аналог повышенной чистоты с согласованием замены.

Технологии литья
| Технология | Масса отливки | Серийность | Точность |
| Литьё в формы ХТС (алюминий) | до 490 кг | от 1 штуки | ЛТ3–ЛТ4 при литье в ХТС (кокиль и ЛПД — точнее) |
| Литьё в формы ХТС (бронза) | до 200 кг | от 1 штуки | до 9 класса по ГОСТ Р 53464-2009 |
| Литьё в кокиль | от 0,1 до 20 кг | от 100 штук | точнее ЛТ3 |
| Литьё под давлением | до 1,2 кг | от 1 000 штук | точнее ЛТ3 |
Для технологии ХТС нет ограничения по диаметру: габарит определяется размерами формы и оснастки. Минимальная стенка — от 4 мм, ребро — от 3 мм при высоте до 40 мм, припуски на механическую обработку — 1–3 мм.

Как выбрать сплав под деталь
Первый вопрос — нагрузка. До 200 МПа задачу закрывают АК7пч и АК9ч, свыше 300 МПа обсуждаем ВАЛ10. Второй — геометрия: тонкая стенка и частое оребрение — АК12, массивные узлы и толстая стенка — АК9ч, универсальная корпусная геометрия — АК7пч. Третий — среда: морская вода, пар, узлы трения — бронза; атмосфера и техническая вода — алюминий. Четвёртый — серийность: единичные и опытные детали идут в ХТС, серия от 100 штук — в кокиль, от 1 000 штук — под давлением. Пятый — требования к документам: если нужна подтверждённая прочность, сплав должен допускать термообработку, а деталь — конструкцию с направленным питанием.
Мы проходим эти вопросы вместе с заказчиком на этапе анализа технологичности, до изготовления оснастки. Если чертёж содержит марку, которая для конкретной геометрии не подходит, говорим об этом прямо и предлагаем обоснованную замену.
Полный цикл на одной площадке
Плавка алюминия и бронзы, формовка по ХТС, кокильное литьё и литьё под давлением, собственный участок модельной оснастки, термообработка в камерных электропечах, механический цех — восемь фрезерных станков, семь обрабатывающих центров с ЧПУ, пять из них с четвёртой осью, фрезеровка в зоне до 2 200 × 1 800 × 900 мм, точение Ø480 × 580 мм, точность IT7–IT9, шероховатость Ra 1,6–6,3. Обрабатываем только отливки собственного производства. Заводская лаборатория: оптико-эмиссионный спектрометр, разрывная машина, твердомер, капиллярный и ультразвуковой контроль, испытания на герметичность.
Документы на отливки
По каждой плавке отливаются отдельные образцы по ГОСТ 1583-93 (тип 2), не менее трёх на плавку или садку. Испытания на растяжение — по ГОСТ 1497-84, твёрдость по Бринеллю — по ГОСТ 9012-59, химический состав — на спектрометре. Результаты вносятся в сертификат качества, который передаётся с отливками.

Смежные разделы
Что входит в услугу
- литьё из алюминиевых сплавов и литейных бронз по чертежу или образцу
- подбор марки под условия работы детали
- опытные отливки и серийное производство
- литьё в ХТС, кокиль и под давлением
- термообработка и механическая обработка
- контроль и сертификация отливок
Материалы
- АК7пч, АК7ч, АК9ч, АК12 и ВАЛ10 по ГОСТ 1583-93
- по чертежу — АК7 и АК9
- оловянные бронзы по ГОСТ 613-79
- безоловянные бронзы по ГОСТ 493-79
Технические параметры
- алюминиевые отливки от 0,1 до 490 кг
- бронзовые до 200 кг
- до 6 тонн бронзового литья в месяц
- стенка от 4 мм
- ребро от 3 мм при высоте до 40 мм
- класс точности литья ЛТ3–ЛТ4 при литье в ХТС, кокиль и ЛПД — точнее
- бронза до 9 класса по ГОСТ Р 53464-2009
- обработка до 2 200 × 1 800 × 900 мм, точение Ø480 × 580 мм, IT7–IT9, Ra 1,6–6,3
Отрасли и заказчики
- насосное оборудование
- судостроение и водомёты
- редукторостроение
- электротехника и электродвигатели
- приборостроение
- арматуростроение
- энергетика
- машиностроение
Нормы и стандарты
- ГОСТ 1583-93 на алюминиевые сплавы и отливки
- ГОСТ 613-79 и ГОСТ 493-79 на литейные бронзы
- ГОСТ Р 53464-2009 на точность отливок из цветных сплавов
- ГОСТ 26645-85 на точность
- ГОСТ 1497-84 на растяжение
- ГОСТ 9012-59 на твёрдость
- ГОСТ 2789 на шероховатость
Сроки изготовления
опытная отливка — от 15 рабочих дней с изготовлением оснастки; повторная партия — от 10 рабочих дней; термообработка — от 2 рабочих дней; механическая обработка — от 3 рабочих дней после литья
Процесс работы
- чертёж, 3D-модель или образец → выбор сплава и технологии → анализ технологичности → модельная оснастка → плавка и спектральный анализ → литьё → термообработка по чертежу → обрубка и зачистка → механическая обработка → контроль и испытания → сертификат и отгрузка
Почему выбирают нас
- два литейных участка — алюминий и бронза — на одной площадке в Наро-Фоминске
- освоены алюминиевые отливки массой 276 кг, 190 кг и 102 кг
- бронзовые рабочие колёса свыше 100 кг
- работа на первичной чушке ОК РУСАЛ
- спектральный анализ каждой плавки
- собственная лаборатория и участок модельной оснастки
Частые вопросы
Какие цветные сплавы вы льёте?
Алюминиевые АК7пч, АК7ч, АК9ч, АК12 и ВАЛ10 по ГОСТ 1583-93, по чертежу — АК7 и АК9, а также оловянные и безоловянные литейные бронзы по ГОСТ 613-79 и ГОСТ 493-79.
Какая максимальная масса отливки?
Алюминиевая отливка в формах ХТС — до 490 кг, бронзовая — до 200 кг. Для технологии ХТС нет ограничения по диаметру.
Поможете выбрать сплав, если в чертеже марка не указана?
Да. Подбираем сплав по нагрузке, геометрии, среде работы и серийности, а выбор согласуем с заказчиком до изготовления оснастки.
Что входит в документы на отливку?
Сертификат качества с химическим составом плавки и механическими свойствами образцов; по требованию — протоколы неразрушающего контроля и испытаний на герметичность.
Готовы разместить заказ?
Оставьте заявку — менеджер свяжется с вами в течение 1 рабочего дня и подготовит коммерческое предложение.

