
Литьё лопаток и лопастей из алюминиевых сплавов
Лопатка — деталь с тонким пером переменного профиля, которая должна выйти из формы без недолива по кромке и без рыхлоты в корне. Мы отливаем отдельные лопатки и лопасти, лопаточные венцы в составе направляющих и спрямляющих аппаратов, лопасти вентиляторов, мешалок и водомётных движителей. Масса отливки — до 490 кг, изготовление от одной штуки.

Что относится к лопаточным отливкам
Лопатки и лопаточные венцы направляющих и спрямляющих аппаратов насосов; лопасти осевых вентиляторов и колёс наружного обдува; лопасти мешалок и перемешивающих устройств; лопатки колёс гидротрансформаторов; сегменты лопастей крупного диаметра, собираемые в колесо. Отдельная группа — лопаточные отливки в сборе с обечайкой и ступицей, когда венец отливается целиком, а не собирается из отдельных лопаток.
Литейная задача: перо и корень
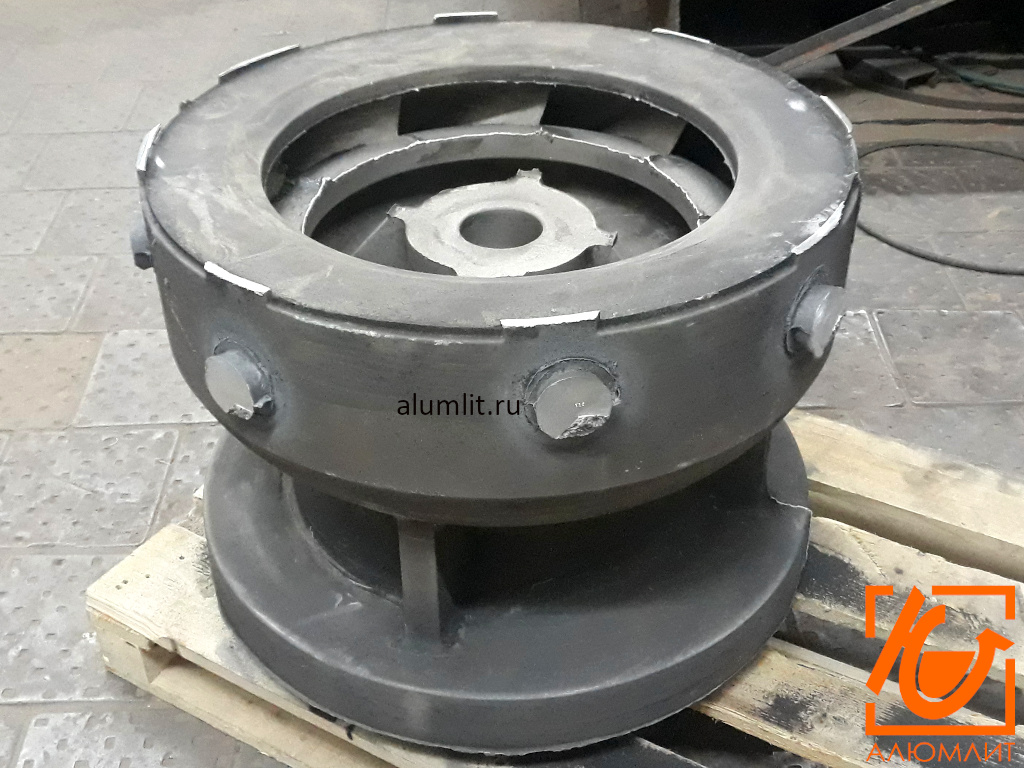
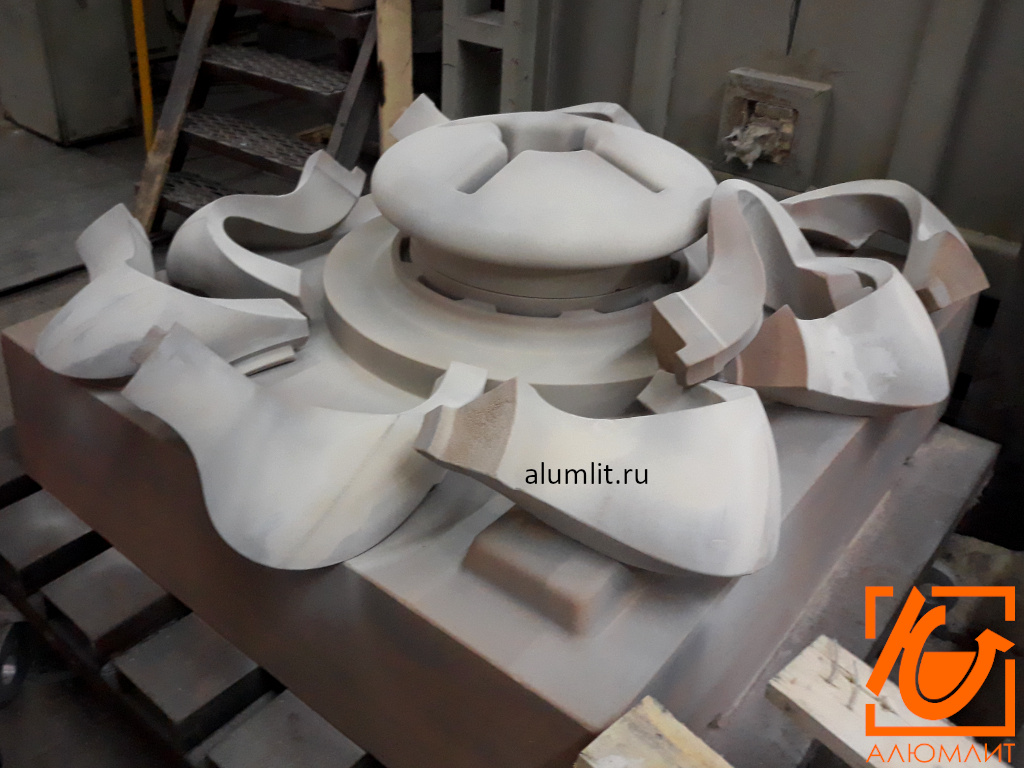
Перо лопатки тонкое, корень массивный — это классический источник дефектов. Металл нужно подать так, чтобы он дошёл до кромки, пока сечение не застыло, а корень при этом питался прибылью. Мы решаем это расчётом литниково-питающей системы и моделированием заливки: смотрим фронт заполнения, зоны недолива и последнюю затвердевающую точку. Толщина пера начинается от 3 мм. Для тонкого пера большой протяжённости применяем АК12 с высокой жидкотекучестью, для нагруженных лопаток — АК7ч и ВАЛ10 с термообработкой на T6. Внутренние полости и межлопаточные каналы венца формируются стержнями ХТС, в том числе составными: стержневой пакет собирается по ящикам, что даёт повторяемость геометрии канала от отливки к отливке.
Точность профиля и обработка
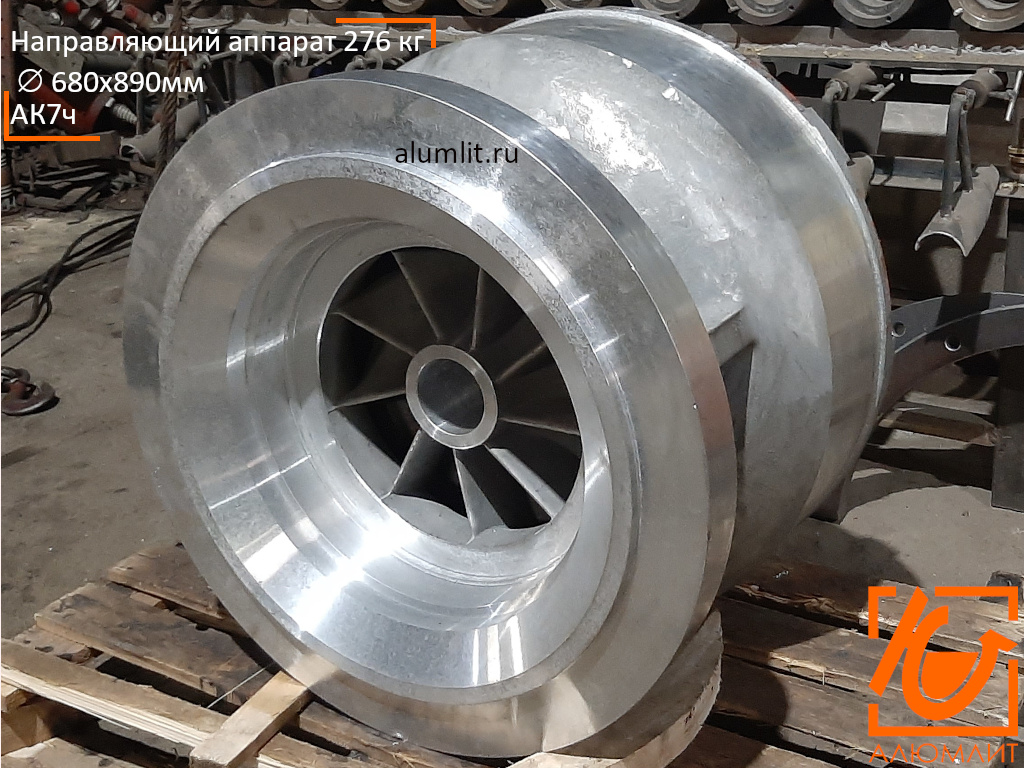
Класс точности литья — ЛТ3–ЛТ4 при литье в ХТС (кокиль — точнее). Профиль пера, как правило, оставляется литым: обработка криволинейной поверхности дороже и не всегда нужна, если литейная точность выдержана. Обрабатываются присоединительные и посадочные элементы — торцы, посадочные диаметры, крепёжные отверстия, замковые поверхности корня. Фрезеровка выполняется на станках с ЧПУ, включая портальные центры с рабочей зоной до 2 200 × 1 800 × 900 мм и четвёртой осью, что позволяет обрабатывать венец с одной установки. Точность IT7–IT9, шероховатость Ra 1,6–6,3. Геометрия литого пера проверяется по 3D-модели измерительной рукой.
Контроль
Лопаточные отливки работают на переменных нагрузках, поэтому контроль структуры для них обязателен: спектральный анализ плавки, механические испытания на разрывной машине по образцам-свидетелям, капиллярный контроль пера и корня, при необходимости рентген и УЗ контроль. Термообработка выполняется в собственном цехе, режим подбирается под сплав и требуемые механические свойства.

Смежные разделы
Что входит в услугу
- лопатки и лопаточные венцы направляющих и спрямляющих аппаратов
- лопасти осевых вентиляторов и колёс наружного обдува
- лопасти мешалок и перемешивающих устройств
- лопатки колёс гидротрансформаторов
- сегменты лопастей крупного диаметра
- лопаточные отливки в сборе с обечайкой и ступицей
Материалы
- АК12 для тонкого пера большой протяжённости
- АК7ч и АК9ч для лопаток общего назначения
- ВАЛ10 с термообработкой для нагруженных лопаток
- литейные бронзы
Технические параметры
- масса отливки до 490 кг, толщина пера от 3 мм
- класс точности литья ЛТ3–ЛТ4 при литье в ХТС, кокиль — точнее
- обработка посадочных элементов на ЧПУ с четвёртой осью, IT7–IT9, Ra 1,6–6,3
- контроль геометрии пера по 3D-модели измерительной рукой
Отрасли и заказчики
- насосное оборудование
- вентиляция
- электротехника
- судостроение и водомётные движители
- машиностроение и трансмиссии
- химическое и пищевое оборудование
Нормы и стандарты
- ГОСТ 1583-93 на сплавы и отливки
- ГОСТ 26645-85 на точность отливок
- ГОСТ 25346 на допуски
- ГОСТ 2789 на шероховатость
Сроки изготовления
опытная лопатка или венец — от 15 рабочих дней с оснасткой; повторная партия — от 10 рабочих дней; обработка посадочных элементов — от 3 рабочих дней после литья
Процесс работы
- чертёж или 3D-модель → анализ технологичности пера и корня → моделирование заливки → проектирование стержневого пакета → изготовление оснастки → литьё → термообработка → обработка посадочных элементов → капиллярный контроль и проверка геометрии → отгрузка
Почему выбирают нас
- серийное литьё направляющих аппаратов массой 276 кг с лопаточным венцом
- перо от 3 мм
- собственная термообработка и разрывная машина для механических испытаний
- измерительная рука для контроля литого профиля
- стержневые пакеты ХТС для повторяемости межлопаточных каналов
Частые вопросы
Какую минимальную толщину пера вы льёте?
От 3 мм. Для тонкого и протяжённого пера применяем АК12 с повышенной жидкотекучестью и расчётную литниково-питающую систему.
Обрабатываете ли профиль пера?
Обычно нет — при выдержанной литейной точности профиль оставляют литым. Обрабатываются посадочные и присоединительные элементы, замковые поверхности корня.
Можно ли отлить венец целиком, а не отдельными лопатками?
Да, лопаточный венец отливается вместе с обечайкой и ступицей, межлопаточные каналы формируются стержневым пакетом ХТС.
Подтверждаете ли механические свойства?
Да. По образцам-свидетелям выполняются испытания на разрывной машине заводской лаборатории, каждая плавка проходит спектральный анализ.
Готовы разместить заказ?
Оставьте заявку — менеджер свяжется с вами в течение 1 рабочего дня и подготовит коммерческое предложение.

