
Литьё корпусов и рабочих колёс вентиляторов
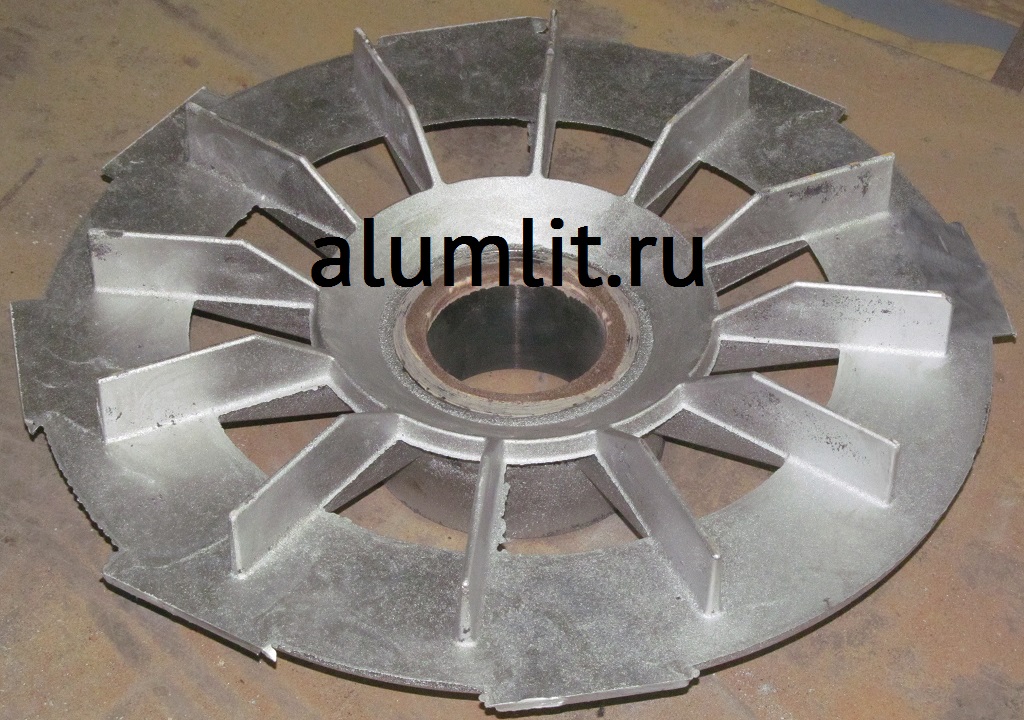
Отливаем детали промышленных вентиляторов и систем охлаждения: кожухи и корпуса, диффузоры, входные патрубки, лопастные рабочие колёса и вентиляторы электродвигателей с закладной стальной втулкой. Алюминий здесь работает на снижение массы вращающихся частей и на теплоотвод, а литьё позволяет получить перо лопасти переменного профиля без сварки и сборки. Масса отливки — от 0,1 до 490 кг, серийность — от одной штуки.

Что мы отливаем для вентиляторных установок
Корпусные детали: спиральные кожухи и корпуса радиальных вентиляторов, обечайки и диффузоры осевых, входные и выходные патрубки, крышки и опорные фланцы подшипниковых узлов. Рабочие органы: лопастные колёса радиальных вентиляторов, осевые крыльчатки, вентиляторы наружного обдува электродвигателей, импеллеры воздуходувок. Отдельная группа — вентиляторы с закладными элементами: стальная втулка или переходник заливается в тело отливки, что снимает необходимость в напрессовке и обеспечивает надёжную посадку на вал.
Технология под тип детали
| Технология | Масса отливки | Серийность | Что этим льём |
| Литьё в формы ХТС | до 490 кг | от 1 штуки | спиральные кожухи, крупные колёса, диффузоры, опытные образцы |
| Литьё в кокиль | от 0,1 до 20 кг | от 100 штук | серийные вентиляторы электродвигателей, плотный металл, стабильная геометрия |
| Литьё под давлением | до 1,2 кг | от 1 000 штук | мелкие крыльчатки и колёса приборных вентиляторов, тонкое перо |
Класс точности — ЛТ3–ЛТ4 при литье в ХТС (кокиль и ЛПД — точнее), припуски на обработку 1–3 мм там, где обработка нужна.

Лопастное колесо как литейная задача
Перо лопасти — тонкая стенка, примыкающая к массивным ступице и обечайке. Без расчёта такое сочетание даёт недолив по кромке и рыхлоту в узле примыкания. Литниково-питающая система строится так, чтобы металл шёл к тонким сечениям кратчайшим путём, а тепловой узел ступицы питался прибылью. Толщина пера начинается от 3 мм, для колёс наружного обдува электродвигателей применяется АК7ч, для тонких лопастей крупного диаметра — АК12 с повышенной жидкотекучестью. Каждая плавка проходит спектральный анализ в заводской лаборатории.

Обработка и приёмка
Посадочное отверстие ступицы, привалочные плоскости кожуха и присоединительные фланцы обрабатываются в собственном механическом цехе: восемь фрезерных станков, включая портальные центры с рабочей зоной до 2 200 × 1 800 × 900 мм, токарный станок с ЧПУ TCK50 с проходным диаметром до Ø480 мм. Точность IT7–IT9, шероховатость Ra 1,6–6,3. По требованию — термообработка, капиллярный и УЗ контроль, покрытия. Каждая партия отгружается с паспортом качества.

Смежные разделы
Что входит в услугу
- спиральные кожухи и корпуса радиальных вентиляторов
- обечайки и диффузоры осевых вентиляторов
- входные и выходные патрубки
- лопастные рабочие колёса до Ø580 мм
- вентиляторы наружного обдува электродвигателей
- вентиляторы с закладной стальной втулкой
- импеллеры воздуходувок
Материалы
- АК7ч и АК9ч для нагруженных колёс и кожухов
- АК12 для тонкого пера большого диаметра
- ВАЛ10 для деталей с повышенными требованиями по прочности
- литейные бронзы
Технические параметры
- масса отливки от 0,1 до 490 кг
- толщина пера лопасти от 3 мм
- класс точности литья ЛТ3–ЛТ4 при литье в ХТС, кокиль и ЛПД — точнее
- припуски на обработку 1–3 мм
- обработка до 2 200 × 1 800 × 900 мм и точение до Ø480 × 580 мм, IT7–IT9, Ra 1,6–6,3
Отрасли и заказчики
- вентиляционное оборудование
- электротехника и электродвигатели
- компрессорное и воздуходувное оборудование
- машиностроение
- энергетика
- приборостроение
Нормы и стандарты
- ГОСТ 1583-93 на сплавы и отливки
- ГОСТ 26645-85 на точность отливок
- ГОСТ 25346 на допуски
- ГОСТ 2789 на шероховатость
- ГОСТ 9150 на резьбы
Сроки изготовления
опытная отливка — от 15 рабочих дней с изготовлением оснастки; повторная партия — от 10 рабочих дней; механическая обработка — от 3 рабочих дней после литья
Процесс работы
- чертёж или образец колеса → анализ технологичности пера и ступицы → расчёт литниково-питающей системы → изготовление модельной оснастки → литьё, при необходимости с закладной втулкой → термообработка → обработка посадочных мест → контроль → отгрузка с паспортом качества
Почему выбирают нас
- литьё, термообработка и механическая обработка на одной площадке в Наро-Фоминске
- лопастные колёса диаметром до 580 мм
- опыт литья вентиляторов с закладной стальной втулкой
- собственный участок модельной оснастки
- спектральный анализ каждой плавки
- капиллярный и УЗ контроль
Частые вопросы
Колесо какого диаметра вы отливаете?
Для технологии ХТС нет ограничения по диаметру. Ограничение по массе отливки — 490 кг, поэтому диаметр определяется не габаритом формы, а массой и толщиной пера.
Можно ли залить стальную втулку в колесо?
Да. Мы льём вентиляторы с закладной стальной втулкой: втулка устанавливается в форму и заливается алюминием, посадка на вал получается без напрессовки.
Какой сплав выбрать для колеса наружного обдува?
Для большинства колёс — АК7ч. Если перо тонкое и диаметр большой, применяем АК12 с лучшей жидкотекучестью.
Обрабатываете ли посадочное отверстие?
Да, посадочное отверстие ступицы, торцы и привалочные плоскости обрабатываются на ЧПУ с точностью IT7–IT9 в нашем механическом цехе.
Готовы разместить заказ?
Оставьте заявку — менеджер свяжется с вами в течение 1 рабочего дня и подготовит коммерческое предложение.

