
Литьё корпусов и станин электродвигателей
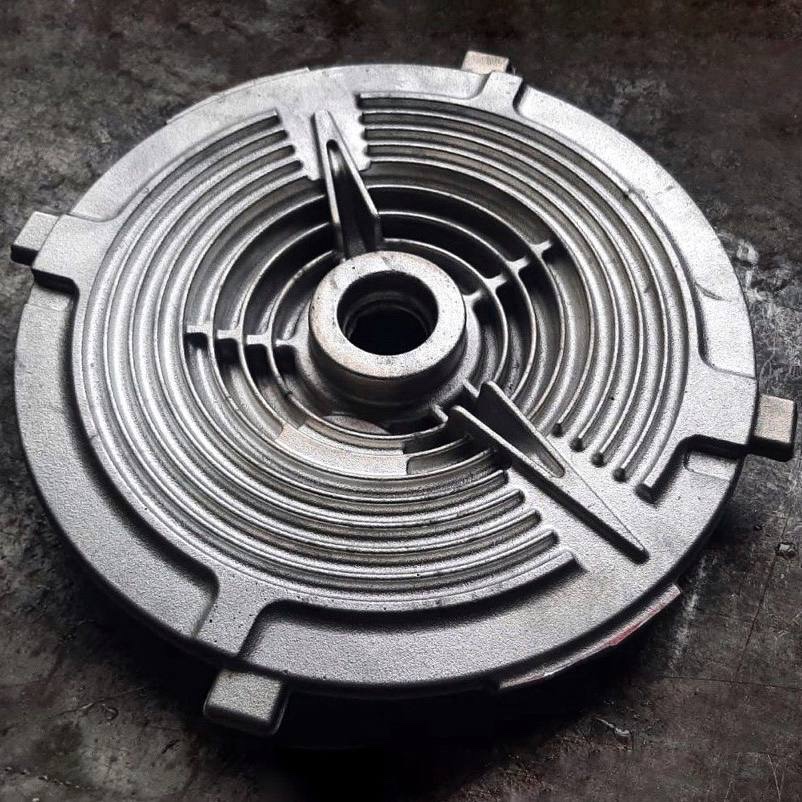
Отливаем корпуса, станины и подшипниковые крышки электродвигателей из алюминиевых сплавов. Корпус электродвигателя работает как силовой элемент и как радиатор: он держит статор и подшипниковые узлы и отводит тепло через оребрение. Поэтому в отливке одновременно важны плотность металла в посадочных зонах, развитая поверхность рёбер и соосность посадочных мест, которую мы обеспечиваем обработкой в один установ.
Что входит в номенклатуру
- Корпуса и станины асинхронных двигателей с оребрением.
- Подшипниковые крышки и щиты с посадочными местами под подшипники.
- Корпуса мотор-редукторов и приводных узлов.
- Клеммные коробки и защитные кожухи.
- Корпуса генераторов и электромашин специального назначения.

Оребрение и теплоотвод
Рёбра корпуса — тонкие протяжённые элементы, которые заполняются в последнюю очередь. Для устойчивого заполнения применяем сплавы с высокой жидкотекучестью (АК12, АК9ч), рассчитываем питание так, чтобы фронт металла шёл вдоль рёбер, и выдерживаем толщину ребра от 3 мм при высоте до 40 мм. Алюминиевый корпус с оребрением обеспечивает теплоотвод без вентилятора в двигателях малой мощности и снижает температуру обмотки в закрытых исполнениях.
Крупные станины и единичные корпуса отливаем в формы ХТС, серийные корпуса и крышки массой до 20 кг — в кокиль, где металл плотнее и повторяемость выше. Клеммные коробки, кожухи и мелкие крышки массой до 1,2 кг при больших сериях изготавливаются литьём под давлением — тонкие стенки и минимальная обработка.

Посадочные места и соосность
Основное требование к обработке — соосность посадочных мест под подшипники в корпусе и крышках. Мы обрабатываем корпус с базированием на одну ось: расточка посадочных диаметров, торцы, крепёжные отверстия и резьбы выполняются с одной установки на обрабатывающем центре. Точность посадочных мест — IT7, шероховатость — Ra 1,6–3,2, что соответствует посадке подшипников без дополнительной пригонки.

| Параметр | Значение |
| Масса корпуса | от 0,5 до 490 кг |
| Минимальная толщина ребра | от 3 мм |
| Технологии литья | ХТС, кокиль, литьё под давлением |
| Класс точности литья | ЛТ3–ЛТ4 при литье в ХТС, кокиль и ЛПД — точнее |
| Сплавы | АК12, АК9ч, АК7ч, ВАЛ10 |
| Посадочные места под подшипники | IT7, Ra 1,6–3,2 |
| Партии | от 1 штуки |
Смежные разделы
Что входит в услугу
- литьё корпусов и станин асинхронных двигателей
- подшипниковые крышки и щиты
- корпуса мотор-редукторов
- клеммные коробки и кожухи
- корпуса генераторов и специальных электромашин
Материалы
- АК12 и АК9ч для корпусов с развитым оребрением
- АК7ч и ВАЛ10 для нагруженных станин
- закладные стальные втулки под крепёж по требованию
Технические параметры
- масса от 0,5 до 490 кг
- толщина ребра от 3 мм
- литьё в ХТС, кокиль или под давлением по массе и серийности
- класс точности литья ЛТ3–ЛТ4 при литье в ХТС, кокиль и ЛПД — точнее
- посадочные места под подшипники IT7, Ra 1,6–3,2
- обработка корпуса и крышек с базированием на одну ось
- партии от 1 штуки
Отрасли и заказчики
- электродвигатели и электротехника
- редукторостроение
- вентиляционное оборудование
- насосное оборудование
- машиностроение
Нормы и стандарты
- ГОСТ 1583-93, ГОСТ 26645-85, ГОСТ 25346, ГОСТ 2789, ГОСТ 9150
Сроки изготовления
опытный корпус — от 15 рабочих дней; серийная партия по имеющейся оснастке — от 10 рабочих дней
Процесс работы
- чертёж корпуса → анализ оребрения и тепловых узлов → оснастка со стержнями → литьё → механическая обработка посадочных мест в один установ → контроль соосности → отгрузка
Почему выбирают нас
- опыт отливок для электродвигателей и электромашин
- сплавы повышенной жидкотекучести для тонкого оребрения
- обработка посадочных мест под подшипники по IT7
- двухпаллетный центр HECKERT CWK 630 для серийных корпусов
- паспорт качества на партию
Частые вопросы
Какую толщину рёбер можно отлить?
От 3 мм при высоте ребра до 40 мм. Более тонкие рёбра рассматриваем по конкретной геометрии.
Как обеспечивается соосность подшипниковых мест?
Обработкой с базированием на одну ось: посадочные диаметры и торцы выполняются с одной установки на обрабатывающем центре.
Можно ли изготовить корпус двигателя, снятого с производства?
Да, восстанавливаем геометрию по образцу через 3D-сканирование и реверс-инжиниринг.
Подходит ли алюминий для корпуса вместо чугуна?
Для двигателей общепромышленного применения — да: масса ниже, теплоотвод лучше, при этом жёсткость обеспечивается конструкцией рёбер и толщинами. Конкретную замену потребуется проверять инженеру-конструктору.
Готовы разместить заказ?
Оставьте заявку — менеджер свяжется с вами в течение 1 рабочего дня и подготовит коммерческое предложение.

