
Литьё крыльчаток и импеллеров
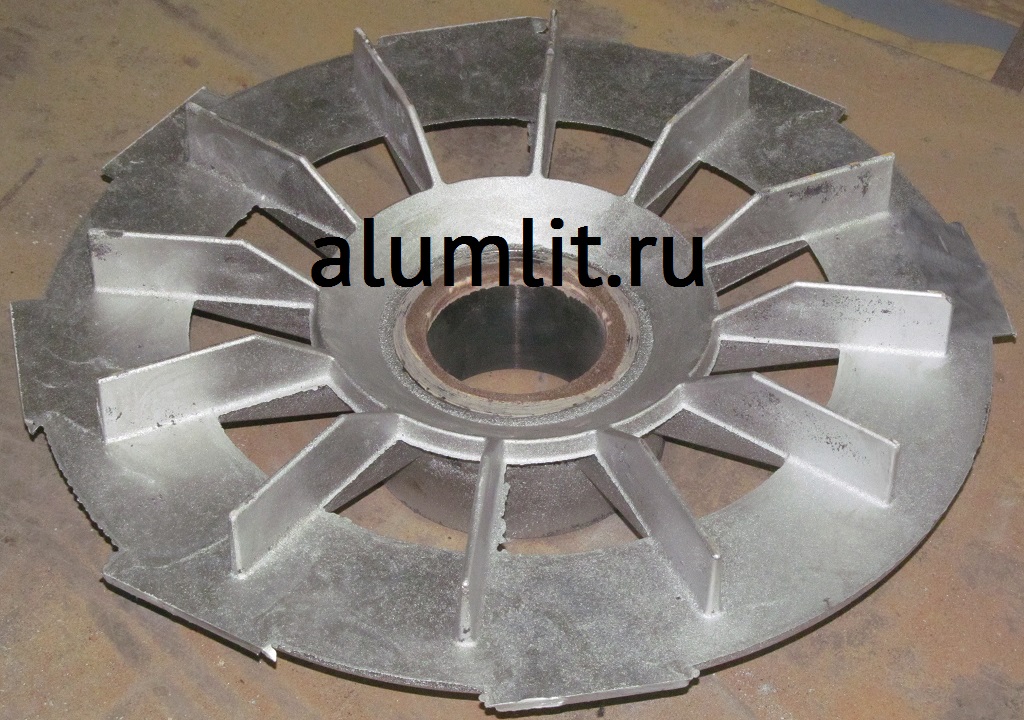
Отливаем крыльчатки вентиляторов и импеллеры насосов из алюминиевых сплавов и литейных бронз. Крыльчатка — тонкостенная лопастная отливка, где одновременно нужны заполняемость формы, отсутствие недоливов на кромках лопастей и прочная ступица. Мы отливаем крыльчатки с закладными стальными втулками, лопастные вентиляторы систем охлаждения и импеллеры водомётных движителей, а также восстанавливаем крыльчатки по изношенному образцу.

Особенности литья крыльчатки
Тонкая лопасть остывает быстро, ступица — медленно. Если не выстроить питание, в ступице появляется усадочная рыхлота, а на кромках лопастей — недоливы. Поэтому для крыльчаток применяем сплавы с высокой жидкотекучестью (АК12, АК9ч), рассчитываем литниково-питающую систему на быстрое заполнение и назначаем холодильники в тепловых узлах. Для лопастей толщиной от 3 мм литьё в ХТС остаётся рабочим вариантом и подходит для крыльчаток любого диаметра и единичных заказов. Для серийных крыльчаток массой до 20 кг применяется кокиль — подогретая металлическая форма устойчивее заполняет тонкие сечения и даёт более точную геометрию лопасти. Мелкие крыльчатки и импеллеры массой до 1,2 кг при сериях от тысячи штук изготавливаются литьём под давлением.

Крыльчатки с закладными элементами
Стальную или бронзовую втулку можно залить непосредственно в отливку: втулка устанавливается в форму и обжимается металлом при затвердевании. Так получают крыльчатку с готовым посадочным отверстием и повышенным ресурсом резьбовых и шпоночных соединений. Закладные элементы применяются в вентиляторах систем охлаждения и в приводных крыльчатках.
Обработка
После литья выполняется обработка ступицы, торцов и посадочного отверстия на станках с ЧПУ.
| Параметр | Значение |
| Масса крыльчатки | от 0,1 до 490 кг |
| Минимальная толщина лопасти | от 3 мм при литье в ХТС |
| Технологии литья | ХТС, кокиль, литьё под давлением |
| Класс точности литья | ЛТ3–ЛТ4 при литье в ХТС, кокиль и ЛПД — точнее |
| Сплавы | АК12, АК9ч, АК7ч, литейные бронзы |
| Закладные элементы | стальные и бронзовые втулки, шпильки |
| Обработка | ступица, посадочное отверстие, торцы — IT7–IT9 |
Смежные разделы
Что входит в услугу
- литьё крыльчаток вентиляторов и воздуходувок
- импеллеры насосов и водомётов
- крыльчатки с закладными втулками
- лопастные вентиляторы систем охлаждения
- восстановление крыльчатки по образцу
Материалы
- АК12 и АК9ч для тонкостенных лопастей
- АК7ч и ВАЛ10 для нагруженных крыльчаток
- литейные бронзы для работы в воде
- стальные и бронзовые закладные втулки
Технические параметры
- масса от 0,1 до 490 кг
- толщина лопасти от 3 мм
- литьё в ХТС, кокиль или под давлением по массе и серийности
- класс точности литья ЛТ3–ЛТ4 при литье в ХТС, кокиль и ЛПД — точнее
- обработка ступицы и посадочных мест IT7–IT9, Ra 1,6–6,3
Отрасли и заказчики
- электротехника и электродвигатели
- вентиляционное оборудование
- насосное оборудование
- судостроение
- машиностроение
Нормы и стандарты
- ГОСТ 1583-93, ГОСТ 26645-85, ГОСТ 25346, ГОСТ 2789
Сроки изготовления
опытная крыльчатка — от 15 рабочих дней; серийная партия по имеющейся оснастке — от 10 рабочих дней
Процесс работы
- чертёж или образец → расчёт заполнения формы и питания → оснастка со стержнями и закладными элементами → литьё → контроль лопастей и ступицы → обработка → отгрузка
Почему выбирают нас
- опыт лопастных отливок для насосов, вентиляторов и водомётов
- литьё с закладными втулками
- сплавы повышенной жидкотекучести для тонких лопастей
- три технологии литья на одной площадке
- спектральный анализ каждой плавки
Частые вопросы
Какую минимальную толщину лопасти вы отливаете?
При литье в ХТС — от 3 мм, при кокильном литье тонкие сечения заполняются устойчивее за счёт подогрева формы. Точнее можно сказать только по чертежу.
Можно ли залить стальную втулку в крыльчатку?
Да, закладные втулки устанавливаются в форму и фиксируются металлом при затвердевании.
Чем крыльчатка отличается от рабочего колеса в производстве?
Крыльчатка тоньше и легче, ключевая задача — заполняемость формы; у рабочего колеса на первом месте плотность металла в зоне посадки на вал.
Готовы разместить заказ?
Оставьте заявку — менеджер свяжется с вами в течение 1 рабочего дня и подготовит коммерческое предложение.

