
Литьё корпусов светильников и прожекторов
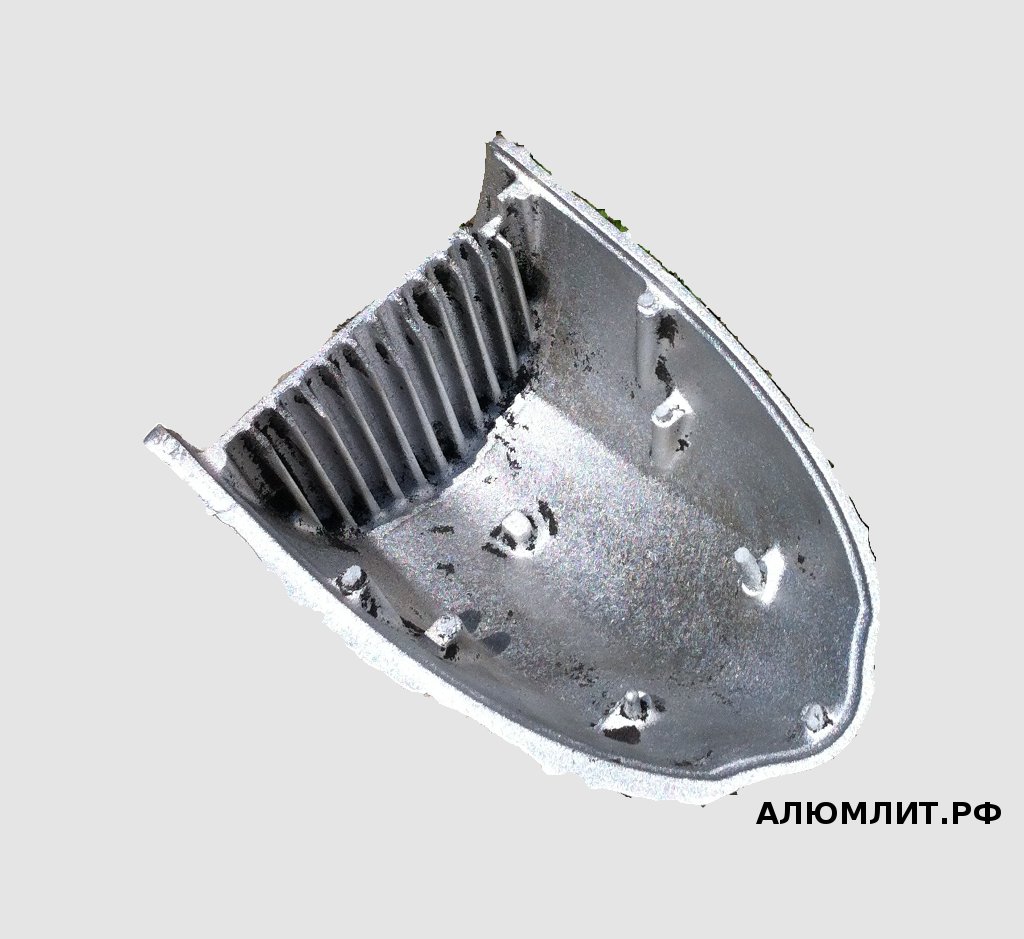
В светодиодном светильнике корпус работает радиатором: от того, как отведено тепло от платы, зависит срок службы светодиодов и стабильность светового потока. Литой алюминиевый корпус решает это конструктивно — оребрение отливается за одну операцию, тепловой контакт с платой обеспечивается фрезерованной площадкой, а масса остаётся небольшой. Отливаем корпуса и крышки светильников, прожекторов, светильников промышленного и уличного исполнения, а также кронштейны и узлы крепления к ним.
Что входит в номенклатуру
Корпуса-радиаторы светодиодных светильников и прожекторов; корпуса светильников взрывозащищённого и промышленного исполнения; крышки, рамки и обоймы под рассеиватель или защитное стекло; кронштейны, поворотные узлы и опоры крепления; корпусные детали светильников специального назначения. Работаем и по чертежу, и по образцу: если нужно повторить снятый с производства корпус, восстанавливаем геометрию 3D-сканированием и реверс-инжинирингом.
Теплоотвод: что мы обеспечиваем литьём
Площадь оребрения и толщина основания под платой задаются расчётом теплового режима заказчика, наша задача — отлить это без дефектов. Ребро толщиной от 3 мм при высоте до 40 мм получается литьём в ХТС и в кокиль, более развитое оребрение с малым шагом — литьём под давлением. Под посадочную площадку светодиодной платы металл должен быть плотным: рассредоточенная пористость в этой зоне резко ухудшает теплопередачу, поэтому питание отливки строится с направленным затвердеванием к массиву основания. Для корпусов с максимальной теплопроводностью применяем АК7ч и АК12.
Точность, герметичность, IP
Площадка под плату и посадочная плоскость под крышку фрезеруются на ЧПУ: плоскостность и точность в пределах IT7–IT9, шероховатость Ra 1,6–6,3 — этого достаточно и для теплового контакта через термопрокладку, и для работы уплотнения. Канавка под уплотнительный шнур обрабатывается по чертежу, резьбовые отверстия под крепёж и кабельные вводы нарезаются по ГОСТ 9150. Класс точности литья — ЛТ3–ЛТ4 при литье в ХТС, кокиль и ЛПД — точнее.

Подготовка под покрытие
Корпус светильника почти всегда окрашивается или анодируется. Мы отдаём отливку подготовленной: без облоя и заливов, с притупленными кромками и требуемой шероховатостью, при необходимости после дробеструйной обработки. Литейные уклоны и радиусы согласовываются на этапе технологичности, чтобы после порошковой окраски поверхность выглядела ровно, а на рёбрах не было наплывов.
Смежные разделы
Что входит в услугу
- корпуса-радиаторы светодиодных светильников и прожекторов
- корпуса светильников промышленного и уличного исполнения
- крышки, рамки и обоймы под рассеиватель
- кронштейны, поворотные узлы и опоры крепления
- корпусные детали светильников по чертежу или образцу
Материалы
- АК7ч и АК12 для корпусов с теплоотводом
- АК9ч для литья под давлением
- ВАЛ10 для нагруженных деталей крепления
Технические параметры
- масса отливки от 0,1 до 490 кг
- толщина ребра от 3 мм при высоте до 40 мм
- класс точности литья ЛТ3–ЛТ4 при литье в ХТС, кокиль и ЛПД — точнее
- фрезеровка площадки под плату и посадочной плоскости с точностью IT7–IT9, шероховатость Ra 1,6–6,3
- резьбы по ГОСТ 9150
- подготовка под анодирование и порошковую окраску
Отрасли и заказчики
- светотехника
- уличное и промышленное освещение
- взрывозащищённое электрооборудование
- приборостроение
- ЖКХ и благоустройство
Нормы и стандарты
- ГОСТ 1583-93 на сплавы и отливки
- ГОСТ 26645-85 на точность отливок
- ГОСТ 25346 на допуски
- ГОСТ 2789 на шероховатость
- ГОСТ 9150 на резьбы
Сроки изготовления
опытный корпус — от 15 рабочих дней с оснасткой; повторная партия — от 10 рабочих дней; обработка — от 3 рабочих дней после литья
Процесс работы
- чертёж, 3D-модель или образец → 3D-сканирование при необходимости → анализ технологичности оребрения → выбор технологии литья → оснастка → литьё → фрезеровка площадки под плату и посадочных плоскостей → подготовка под покрытие → отгрузка
Почему выбирают нас
- литьё, обработка и подготовка под покрытие на одной площадке
- ребро от 3 мм при высоте до 40 мм
- литьё под давлением для мелких корпусов
- восстановление геометрии по образцу через 3D-сканирование
- спектральный анализ каждой плавки
Частые вопросы
Какое оребрение вы можете отлить?
Ребро от 3 мм при высоте до 40 мм — литьём в ХТС и в кокиль. Если нужно частое тонкое оребрение, применяем литьё под давлением.
Обрабатываете ли площадку под светодиодную плату?
Да, площадка фрезеруется на ЧПУ до плоскостности и шероховатости по чертежу — это обеспечивает тепловой контакт через термопрокладку.
Можно ли повторить корпус по образцу без чертежа?
Да. Сканируем образец, строим 3D-модель, согласовываем с вами литейные уклоны и припуски, затем изготавливаем оснастку.
Красите ли вы корпуса?
Мы готовим отливку под покрытие и обеспечиваем нужную шероховатость и чистоту поверхности. Покрытие выполняется по согласованию с заказчиком.
Готовы разместить заказ?
Оставьте заявку — менеджер свяжется с вами в течение 1 рабочего дня и подготовит коммерческое предложение.

