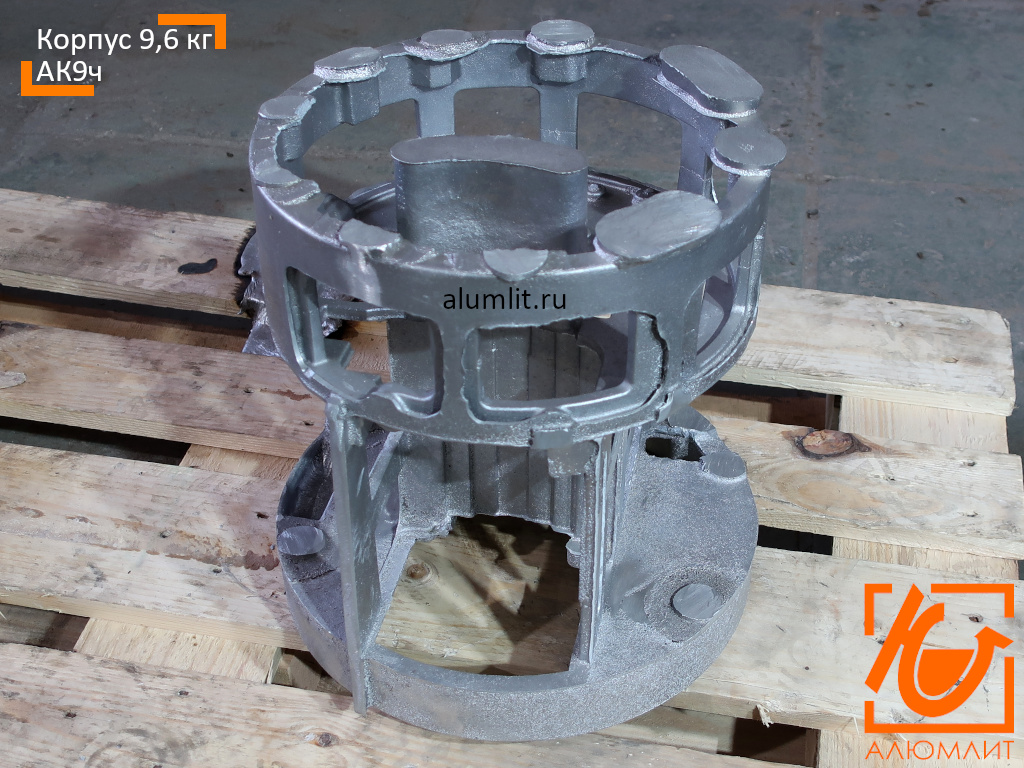
Литьё корпусов для РЭА, приборов и КИПиА
Корпус радиоэлектронной аппаратуры одновременно решает три задачи: держит геометрию посадочных мест под платы и разъёмы, отводит тепло от элементов и обеспечивает защиту от среды. Литой алюминиевый корпус закрывает все три — оребрение отливается сразу, стенки получаются тонкими, а теплопроводность сплава на порядок выше, чем у полимеров. Отливаем корпуса и крышки приборов, блоков РЭА, датчиков и шкафов КИПиА массой от 0,1 кг, от одной штуки.

Типы корпусов, которые мы льём
Оребрённые корпуса-теплоотводы для силовой электроники и преобразователей; коробчатые корпуса блоков с фрезерованной посадочной плоскостью под крышку и уплотнение; корпуса датчиков, измерительных преобразователей и щитовых приборов; корпуса и крышки шкафов КИПиА; корпусные детали приборов сложной конфигурации. Для аппаратуры, работающей во взрывоопасных зонах, есть отдельное направление — взрывозащищённые корпуса с обработкой привалочных поверхностей под требуемые зазоры.

Оребрение и теплоотвод
Ребро охлаждения — самая требовательная часть такой отливки: оно тонкое, длинное и стоит на массивном основании. При литье в ХТС мы получаем ребро толщиной от 3 мм при высоте до 40 мм; более развитое оребрение с меньшим шагом делается литьём под давлением. Плотность металла в основании под транзисторами обеспечивается направленным затвердеванием: питание идёт со стороны массива, холодильники ставятся в зонах, где нужно мелкое зерно и отсутствие рыхлоты. Для корпусов с максимальной теплопроводностью применяем АК7ч и АК12.
Герметичность и точность посадочных мест
Если корпус закрывается крышкой с уплотнением, привалочная плоскость и канавка под уплотнитель фрезеруются на ЧПУ, плоскостность выдерживается в пределах IT7–IT9, шероховатость Ra 1,6–6,3. Непроницаемость стенки закладывается литейной технологией и подтверждается испытанием на герметичность, при необходимости — капиллярным контролем и рентгеном. Резьбовые отверстия под крепёж нарезаются по ГОСТ 9150, посадочные места под подшипники и разъёмы обрабатываются в одну установку, чтобы не терять взаимное расположение.

Покрытия и внешний вид
Литой корпус прибора обычно требует покрытия: анодирование, химическое оксидирование, порошковая окраска. Мы готовим отливку под покрытие — снимаем облой и заливы, притупляем кромки, обеспечиваем требуемую шероховатость, при необходимости выполняем дробеструйную обработку. Литейные уклоны и радиусы согласовываются заранее, чтобы поверхность после покрытия выглядела ровно.

Смежные разделы
Что входит в услугу
- оребрённые корпуса-теплоотводы для силовой электроники
- коробчатые корпуса блоков РЭА
- корпуса датчиков и измерительных преобразователей
- корпуса и крышки шкафов КИПиА
- взрывозащищённые корпуса приборов
- корпусные детали приборов по чертежу заказчика
Материалы
- АК7ч и АК12 для корпусов с теплоотводом
- ВАЛ10 для нагруженных корпусов
- АК9ч для литья под давлением
- литейные бронзы для специальных задач
Технические параметры
- масса отливки от 0,1 до 490 кг
- толщина ребра от 3 мм при высоте до 40 мм
- класс точности литья ЛТ3–ЛТ4 при литье в ХТС, кокиль и ЛПД — точнее
- обработка на ЧПУ с точностью IT7–IT9, шероховатость Ra 1,6–6,3
- резьбы по ГОСТ 9150
- подготовка под анодирование и порошковую окраску
Отрасли и заказчики
- приборостроение
- радиоэлектроника
- КИПиА и автоматизация
- силовая электроника
- энергетика
- нефтегазовое оборудование
Нормы и стандарты
- ГОСТ 1583-93 на сплавы и отливки
- ГОСТ 26645-85 на точность отливок
- ГОСТ 25346 на допуски
- ГОСТ 2789 на шероховатость
- ГОСТ 9150 на резьбы
Сроки изготовления
опытный корпус — от 15 рабочих дней с оснасткой; повторная партия — от 10 рабочих дней; обработка — от 3 рабочих дней после литья
Процесс работы
- чертёж или 3D-модель → анализ технологичности оребрения и стенок → выбор технологии литья → изготовление оснастки → литьё → механическая обработка привалочных плоскостей и резьб → испытание на герметичность → подготовка под покрытие → отгрузка
Почему выбирают нас
- литьё, обработка и контроль на одной площадке
- ребро от 3 мм при высоте до 40 мм
- литьё под давлением для мелких корпусов
- испытание на герметичность и капиллярный контроль
- опыт взрывозащищённых корпусов
- подготовка отливок под анодирование и окраску
Частые вопросы
Какое минимальное ребро охлаждения вы получаете?
При литье в ХТС — от 3 мм при высоте до 40 мм. Более частое и тонкое оребрение делается литьём под давлением.
Можно ли получить герметичный корпус прибора?
Да. Непроницаемость закладывается литейной технологией, привалочная плоскость и канавка под уплотнение обрабатываются на ЧПУ, готовая деталь проходит испытание на герметичность.
Готовите ли отливку под анодирование?
Да. Снимаем заливы и облой, притупляем кромки, обеспечиваем нужную шероховатость, при необходимости выполняем дробеструйную обработку.
Сделаете один опытный корпус?
Да, работаем от одной штуки. Для опытного корпуса модели и стержневые ящики могут изготавливаться 3D-печатью, это сокращает срок.
Готовы разместить заказ?
Оставьте заявку — менеджер свяжется с вами в течение 1 рабочего дня и подготовит коммерческое предложение.