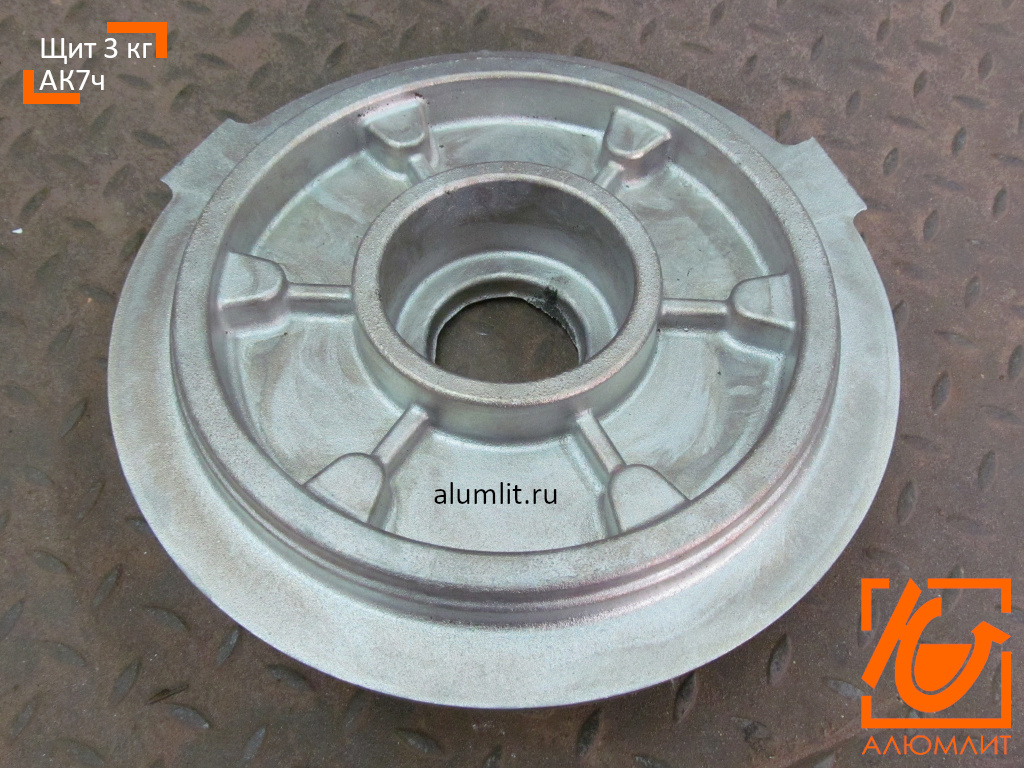
Корпусное литьё из алюминиевых сплавов
Корпусное литьё — основная специализация завода Алюмлит. Мы отливаем корпуса насосов, редукторов, электродвигателей, приборов и промышленного оборудования массой от 0,1 до 490 кг из алюминиевых сплавов и литейных бронз. Корпусная отливка сложнее любой другой: в ней сочетаются толстые фланцы и тонкие стенки, внутренние каналы, требования герметичности и точность расположения посадочных поверхностей. Полный цикл на одной площадке — от литейной технологии и оснастки до механической обработки и контроля — позволяет отвечать за деталь целиком, а не за отдельную операцию.

Что относится к корпусному литью
Корпус — деталь с замкнутыми полостями, посадочными местами под подшипники и уплотнения, фланцами присоединения и, как правило, требованием непроницаемости под давлением. К этой группе относятся корпуса и крышки насосов, корпуса редукторов и мотор-редукторов, станины и корпуса электродвигателей, корпуса вентиляторов и воздуходувок, корпуса приборов и КИПиА, корпуса запорной арматуры, вакуумные камеры, корпусные детали технологического оборудования.
Технологии литья под задачу корпуса
| Технология | Масса отливки | Серийность | Когда применяем |
| Литьё в формы ХТС | до 490 кг | от 1 штуки | крупные и средние корпуса, сложная внутренняя геометрия, опытные партии |
| Литьё в кокиль | от 0,1 до 20 кг | от 100 штук | серийные корпуса, повышенная плотность металла, стабильная геометрия |
| Литьё под давлением | до 1,2 кг | от 1 000 штук | мелкие корпуса приборов, тонкие стенки, минимальная обработка |
Класс точности мы указываем по литью в ХТС — ЛТ3–ЛТ4, погрешность 0,2–0,5 мм: это гарантированный минимум, при литье в кокиль и под давлением точность выше. При ЛТ3–ЛТ4 припуски на обработку остаются в пределах 1–3 мм там, где обработка нужна. По конкретной детали точный класс точности называет технолог при расчёте. Для крупных корпусов в форму закладываются литейные холодильники, направленное затвердевание задаётся расчётом литниково-питающей системы.


Что определяет качество корпусной отливки
Герметичность корпуса задаётся не испытанием, а технологией: направленным затвердеванием, отсутствием рассредоточенной пористости в зонах уплотнений, контролем газосодержания расплава. Поэтому литейная технология разрабатывается под конкретный чертёж: анализируются тепловые узлы, расставляются питатели и холодильники, назначаются припуски и уклоны. При разработке технологии выполняется компьютерное моделирование заливки и затвердевания, а первая отливка проходит несколько этапов контроля, в том числе контроль геометрии и внутренней структуры.

Обработка и приёмка
Корпуса обрабатываются в собственном механическом цехе: восемь фрезерных станков, включая два портальных центра с рабочей зоной до 2 200 × 1 800 × 900 мм, двухпаллетный горизонтальный центр HECKERT CWK 630 и токарный станок с ЧПУ TCK50. Точность обработки IT7–IT9, шероховатость Ra 1,6–6,3. По требованию выполняются термическая обработка, испытание на герметичность, рентген-контроль, капиллярный контроль и покрытия. Каждая партия отгружается с паспортом качества.

Смежные разделы
Что входит в услугу
- литьё корпусов и крышек насосов
- корпуса редукторов и мотор-редукторов
- корпуса и станины электродвигателей
- корпуса вентиляторов и воздуходувок
- корпуса приборов, КИПиА и РЭА
- корпуса запорной арматуры
- вакуумные камеры и корпуса технологического оборудования
Материалы
- алюминиевые литейные сплавы АК7ч, АК9ч, АК12, ВАЛ10, АК5М по ГОСТ 1583-93
- литейные бронзы
- сплав подбирается под нагрузку, герметичность и вид покрытия
Технические параметры
- масса отливок от 0,1 до 490 кг
- класс точности литья ЛТ3–ЛТ4 при литье в ХТС, погрешность 0,2–0,5 мм, кокиль и ЛПД — точнее
- припуски на обработку 1–3 мм
- механическая обработка до 2 200 × 1 800 × 900 мм, точность IT7–IT9, шероховатость Ra 1,6–6,3
- серийность от единичной отливки до серийных партий
Отрасли и заказчики
- насосное оборудование
- редукторостроение
- электротехника
- приборостроение
- арматуростроение
- машиностроение
- нефтегазовое оборудование
Нормы и стандарты
- ГОСТ 1583-93 на сплавы и отливки
- ГОСТ 25346 на допуски
- ГОСТ 2789 на шероховатость
- ГОСТ 26645-85 на точность отливок
- ГОСТ 9150 на резьбы
Сроки изготовления
опытная отливка — от 15 рабочих дней с изготовлением оснастки; повторная партия — от 10 рабочих дней; механическая обработка — от 3 рабочих дней после литья
Процесс работы
- чертёж или образец → анализ технологичности и назначение припусков → моделирование заливки → изготовление модельной оснастки → литьё → термообработка при необходимости → механическая обработка → контроль и испытания → отгрузка с паспортом качества
Почему выбирают нас
- литьё, термообработка и механическая обработка на одной площадке в Наро-Фоминске
- отливки до 490 кг
- собственный участок изготовления модельной оснастки
- заводская лаборатория со спектральным анализом каждой плавки
- рентген-контроль и контроль герметичности
- опыт корпусов насосов, редукторов, электродвигателей и приборов
Частые вопросы
Какой максимальный корпус вы отливаете?
Масса отливки — до 490 кг. Габарит по технологии ХТС почти не ограничен, крупные корпуса формируются составными формами ХТС.
Обеспечиваете ли герметичность корпуса?
Да. Герметичность закладывается в литейную технологию через направленное затвердевание и контроль расплава, а подтверждается испытанием на непроницаемость и УЗ контролем зон уплотнений.
Можно ли получить корпус, готовый к сборке?
Да. Корпуса обрабатываются в собственном механическом цехе до размеров чертежа с точностью IT7–IT9, включая резьбы, посадочные места и уплотнительные канавки.
Нужна ли своя оснастка?
Нет. Модельная оснастка проектируется и изготавливается на заводе, для опытных партий применяется печать моделей и стержней.
Готовы разместить заказ?
Оставьте заявку — менеджер свяжется с вами в течение 1 рабочего дня и подготовит коммерческое предложение.