
Литые алюминиевые теплообменники и радиаторы
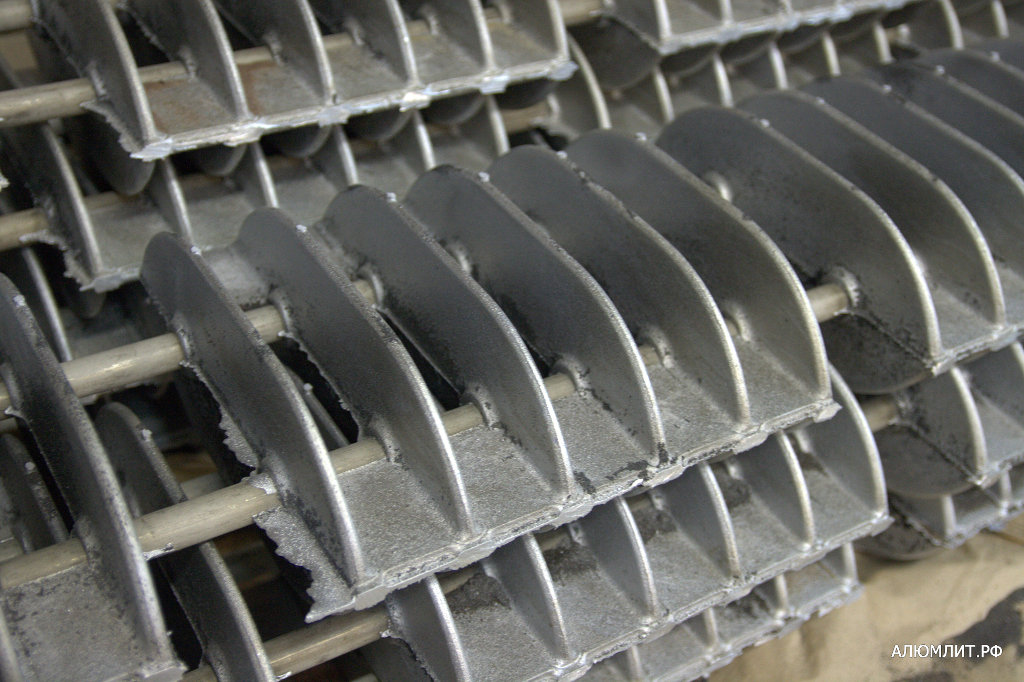
Теплообменник — это деталь, у которой площадь поверхности важнее массы. Литьё позволяет получить развитое оребрение сразу в отливке: рёбра переменного профиля, каналы, коллекторные приливы и присоединительные фланцы выходят одним телом, без сварки и без термических сопротивлений в стыках. Отливаем секции радиаторов, оребрённые теплоотводы, корпуса теплообменных аппаратов и биметаллические радиаторы с залитой стальной вставкой. Масса отливки — от 0,1 до 490 кг, серийность — от одной штуки.

Что мы отливаем
Секции и блоки радиаторов с продольным и поперечным оребрением. Оребрённые теплоотводы для силовой электроники и электротехники. Корпуса и обечайки теплообменных аппаратов с патрубками и фланцами. Биметаллические радиаторы, в которых стальной или медный канал под теплоноситель заливается алюминием: сталь держит давление и коррозионную среду, алюминий отводит тепло. Отдельная группа — крышки и коллекторные камеры теплообменников, где важна плоскостность привалочной поверхности под прокладку.

Почему литой теплообменник, а не сборный
В сварном или напрессованном узле каждый стык — это термическое сопротивление и потенциальная точка отказа. Литая секция передаёт тепло от канала к ребру через непрерывное тело металла. Теплопроводность наших сплавов — 150–170 Вт/(м·К), это на два порядка выше, чем у полимеров, и позволяет уводить тепло без принудительного обдува там, где сборная конструкция уже требует вентилятора. Заливка стальной вставки решает вторую задачу: агрессивный теплоноситель не касается алюминия.

Технология и геометрия оребрения
| Технология | Масса отливки | Серийность | Что этим льём |
| Литьё в формы ХТС | до 490 кг | от 1 штуки | корпуса аппаратов, крупные оребрённые блоки, опытные образцы |
| Литьё в кокиль | от 0,1 до 20 кг | от 100 штук | серийные секции радиаторов, плотный металл, стабильный шаг рёбер |
| Литьё под давлением | до 1,2 кг | от 1 000 штук | мелкие теплоотводы с тонким частым оребрением |
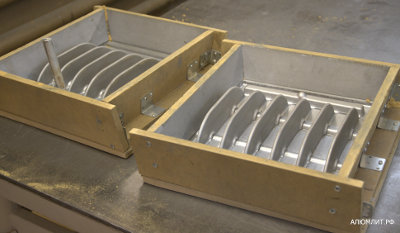
Толщина ребра — от 3 мм при высоте до 40 мм, стенка канала — от 4 мм. Класс точности — ЛТ3–ЛТ4 при литье в ХТС (кокиль и ЛПД — точнее). Оребрение проектируется вместе с уклонами: без формовочных уклонов частое ребро не извлекается из формы и рвёт смесь, поэтому шаг и профиль мы согласуем с заказчиком на этапе анализа технологичности.
Плотность металла и герметичность
Теплообменник почти всегда работает под давлением, поэтому рыхлота в теле канала недопустима. Литниково-питающая система строится так, чтобы фронт металла шёл от толстого коллекторного прилива к тонким рёбрам, а тепловые узлы питались прибылями. Каждая плавка проходит спектральный анализ в заводской лаборатории. По требованию делаем капиллярный и ультразвуковой контроль, разрушающий контроль образца из партии, гидравлические и пневматические испытания на герметичность.
Обработка и защита поверхности
Привалочные плоскости, посадочные места под прокладки, отверстия под шпильки и резьбы обрабатываем в собственном механическом цехе: восемь фрезерных станков, включая портальные центры с рабочей зоной до 2 200 × 1 800 × 900 мм. Точность IT7–IT9, шероховатость Ra 1,6–6,3. По требованию — термообработка, анодирование и порошковое покрытие, которые для теплообменника подбираются с оглядкой на теплоотдачу.
Смежные разделы
Что входит в услугу
- секции и блоки радиаторов с оребрением
- оребрённые теплоотводы для силовой электроники
- корпуса и обечайки теплообменных аппаратов
- биметаллические радиаторы с закладной стальной вставкой
- коллекторные камеры и крышки теплообменников
- опытные образцы оребрённых деталей
Материалы
- АК7ч и АК9ч для корпусов и нагруженных секций
- АК12 для тонкого частого оребрения
- ВАЛ10 для деталей с повышенными требованиями по прочности
- литейные бронзы
Технические параметры
- масса отливки от 0,1 до 490 кг
- толщина ребра от 3 мм при высоте до 40 мм
- стенка канала от 4 мм
- класс точности литья ЛТ3–ЛТ4 при литье в ХТС, кокиль и ЛПД — точнее
- припуски на обработку 1–3 мм
- обработка до 2 200 × 1 800 × 900 мм, IT7–IT9, Ra 1,6–6,3
Отрасли и заказчики
- энергетика
- электротехника и электродвигатели
- ЖКХ и системы отопления
- приборостроение
- компрессорное оборудование
- машиностроение
Нормы и стандарты
- ГОСТ 1583-93 на сплавы и отливки
- ГОСТ 26645-85 на точность отливок
- ГОСТ 25346 на допуски
- ГОСТ 2789 на шероховатость
- ГОСТ 9150 на резьбы
Сроки изготовления
опытная отливка — от 15 рабочих дней с изготовлением оснастки; повторная партия — от 10 рабочих дней; механическая обработка — от 3 рабочих дней после литья
Процесс работы
- чертёж или образец → анализ технологичности оребрения и уклонов → расчёт литниково-питающей системы → изготовление модельной оснастки → литьё, при необходимости с закладной вставкой → термообработка → обработка привалочных плоскостей → контроль и испытание на герметичность → отгрузка с паспортом качества
Почему выбирают нас
- литьё, термообработка и механическая обработка на одной площадке в Наро-Фоминске
- освоено серийное литьё биметаллических радиаторов с залитой стальной вставкой
- собственный участок модельной оснастки
- спектральный анализ каждой плавки
- капиллярный и УЗ контроль
- испытания на герметичность
Частые вопросы
Можно ли отлить радиатор с залитой стальной вставкой?
Да. Мы серийно льём биметаллические радиаторы: стальной канал устанавливается в форму и заливается алюминием, теплоноситель контактирует только со сталью.
Какой минимальный шаг и толщина рёбер?
Толщина ребра — от 3 мм при высоте до 40 мм. Шаг зависит от формовочных уклонов и высоты ребра, его мы согласуем при анализе технологичности.
Проверяете ли отливку на герметичность?
Да, по требованию проводим гидравлические или пневматические испытания, а также капиллярный и ультразвуковой контроль.
Отливаете ли единичные образцы?
Да. В ХТС мы льём от одной штуки, это стандартный режим для опытных теплообменников перед серией.
Готовы разместить заказ?
Оставьте заявку — менеджер свяжется с вами в течение 1 рабочего дня и подготовит коммерческое предложение.

