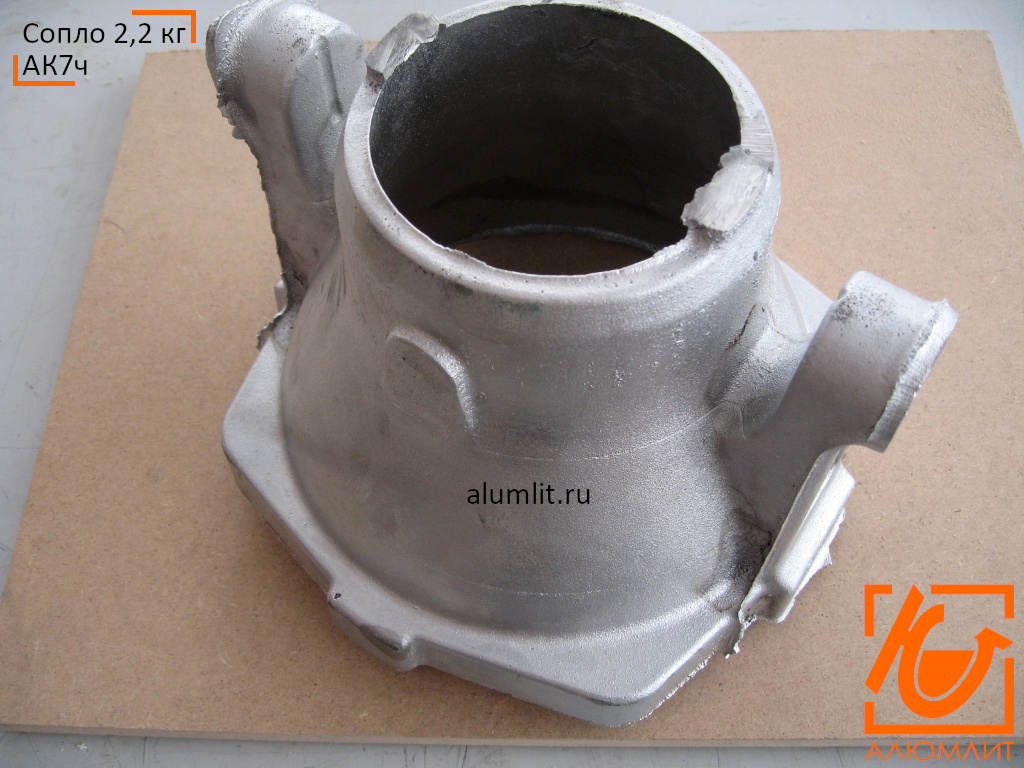
Фасонное литьё из алюминиевых сплавов и бронз
Фасонная отливка — это деталь сложной конфигурации, которую нельзя получить прокатом, гибкой или простой механической обработкой: с полостями, разветвлениями, переменной толщиной стенки и пространственными поверхностями. Мы льём такие детали от 0,1 до 490 кг: в формы ХТС от одной штуки, в кокиль от 100 штук, под давлением от 1 000 штук. Модельную оснастку проектируем и изготавливаем сами, поэтому запуск новой фасонной детали не зависит от подрядчиков.

Что относится к фасонному литью
Корпусные детали с внутренними полостями и каналами. Лопастные и профильные детали — колёса, крыльчатки, спрямляющие аппараты. Детали вращения с развитой ступицей: барабаны, шкивы, диски. Плиты и траверсы с приливами и рёбрами. Кронштейны и узлы крепления с пространственной геометрией. Детали с закладными стальными элементами, залитыми в тело отливки. Отдельная категория — восстановление снятой с производства детали по образцу, когда чертежа уже нет.

Как запускается новая деталь
Работа начинается с анализа технологичности: мы смотрим толщины и переходы, выбираем плоскость разъёма, назначаем уклоны и припуски. Если чертежа нет, деталь обмеряется и сканируется, по облаку точек восстанавливается 3D-модель. Дальше рассчитывается литниково-питающая система, проектируется и изготавливается модельная оснастка на собственном участке, при необходимости мастер-модель печатается на 3D-принтере. Первую отливку разрезаем или проверяем неразрушающим контролем и по результату корректируем питание — только после этого запускается партия.

Технологии и границы
| Технология | Масса отливки | Серийность | Когда применяем |
| Литьё в формы ХТС | до 490 кг | от 1 штуки | сложная геометрия, крупные детали, единичные и опытные партии |
| Литьё в кокиль | от 0,1 до 20 кг | от 100 штук | серия, плотный металл, стабильная геометрия |
| Литьё под давлением | до 1,2 кг | от 1 000 штук | массовая мелкая деталь, тонкая стенка, минимум обработки |
Класс точности — ЛТ3–ЛТ4 при литье в ХТС (кокиль и ЛПД — точнее), припуски на обработку 1–3 мм, стенка — от 4 мм, ребро — от 3 мм при высоте до 40 мм.

Сплавы под задачу
АК7ч и АК9ч — универсальные конструкционные сплавы для нагруженных деталей. АК12 — для тонкостенных и протяжённых отливок, где нужна жидкотекучесть. ВАЛ10 — для деталей с повышенными требованиями по прочности. Литейные бронзы, включая БрО8Ц4, — для агрессивных средств, морской воды и узлов трения. Каждая плавка проходит спектральный анализ в заводской лаборатории, механические свойства подтверждаются на образцах-свидетелях.
Полный цикл на одной площадке
Литьё, термообработка, обрубка и зачистка, механическая обработка, контроль и покрытия выполняются в Наро-Фоминске без передачи детали на сторону. Механический цех — восемь фрезерных станков, включая портальные центры с рабочей зоной до 2 200 × 1 800 × 900 мм, семь обрабатывающих центров с ЧПУ, пять с четвёртой осью, токарная обработка до Ø480 × 580 мм. Точность IT7–IT9, шероховатость Ra 1,6–6,3. Обрабатываются только отливки собственного производства.

Смежные разделы
Что входит в услугу
- корпусные детали с внутренними полостями и каналами
- лопастные и профильные детали, колёса и спрямляющие аппараты
- детали вращения — барабаны, шкивы, диски
- плиты и траверсы с приливами
- кронштейны и узлы крепления сложной геометрии
- детали с закладными стальными элементами
- восстановление снятых с производства деталей по образцу
Материалы
- АК7ч и АК9ч для нагруженных деталей
- АК12 для тонкостенных и протяжённых отливок
- ВАЛ10 для деталей с повышенными требованиями по прочности
- литейные бронзы, включая БрО8Ц4
Технические параметры
- масса отливки от 0,1 до 490 кг
- стенка от 4 мм
- ребро от 3 мм при высоте до 40 мм
- класс точности литья ЛТ3–ЛТ4 при литье в ХТС, кокиль и ЛПД — точнее
- припуски на обработку 1–3 мм
- обработка до 2 200 × 1 800 × 900 мм и точение до Ø480 × 580 мм, IT7–IT9, Ra 1,6–6,3
Отрасли и заказчики
- машиностроение и трансмиссии
- насосное оборудование
- энергетика
- судостроение
- приборостроение
- нефтегазовая промышленность
- электротехника
Нормы и стандарты
- ГОСТ 1583-93 на сплавы и отливки
- ГОСТ 26645-85 на точность отливок
- ГОСТ 25346 на допуски
- ГОСТ 2789 на шероховатость
- ГОСТ 9150 на резьбы
Сроки изготовления
опытная отливка — от 15 рабочих дней с изготовлением оснастки; крупная отливка — от 20 рабочих дней; повторная партия — от 10 рабочих дней; механическая обработка — от 3 рабочих дней после литья
Процесс работы
- чертёж, 3D-модель или образец детали → анализ технологичности, выбор разъёма и уклонов → 3D-сканирование и восстановление модели, если чертежа нет → расчёт литниково-питающей системы → изготовление модельной оснастки, при необходимости печать мастер-модели → пробная отливка и контроль → корректировка питания → серия → обработка и отгрузка с паспортом качества
Почему выбирают нас
- литьё в ХТС, кокиль и под давлением на одной площадке
- собственный участок модельной оснастки и 3D-печать мастер-моделей
- 3D-сканирование и восстановление деталей по образцу
- отливки массой до 490 кг
- спектральный анализ каждой плавки
- полный цикл от плавки до обработанной детали в Наро-Фоминске
Частые вопросы
Что вы считаете фасонным литьём?
Детали сложной конфигурации: с полостями, разветвлениями, переменной толщиной стенки и пространственными поверхностями, которые нельзя получить прокатом или простой обработкой.
Можно ли отлить одну деталь?
Да, литьё в формы ХТС применяется от одной штуки — это штатный режим для опытных и восстановительных заказов.
Что делать, если чертежа нет?
Обмеряем и сканируем образец, восстанавливаем 3D-модель, согласуем её с вами и по ней делаем оснастку.
Кто изготавливает модельную оснастку?
Мы сами, на собственном участке. При необходимости мастер-модель печатается на 3D-принтере, это сокращает срок запуска.
Готовы разместить заказ?
Оставьте заявку — менеджер свяжется с вами в течение 1 рабочего дня и подготовит коммерческое предложение.